 Termékek keresése
ZN-V855 függőleges megmunkáló központ
Cat:Függőleges megmunkáló központ
Ez a megmunkáló központ sorozat A-alakú egyoszlopban van rögzítve, a munkapad mobil szerkezete, az alapvető alkatrészek nagy merevsége, a mozgó alk...
Lásd Részletek
Amikor egy munkadarab már nem fér el kényelmesen egy tipikus függőleges megmunkálóközponton, a gépműhelyek általában elkezdik összehasonlítani a portálos berendezéseket. A nagy formaalapok, gépvázak és nehéz szerkezeti részek többet igényelnek, mint egy nagyobb asztal: olyan gépvázra van szükség, amely a pontosság elvesztése nélkül bírja a méretet, a súlyt és a forgácsoló erőket. A CNC portálos megmunkálóközpont ezt úgy oldja meg, hogy az orsót egy felső hídszerkezetre támasztja, miközben a munkadarab az alatta lévő nagy asztalon marad. Ennek eredményeként a gép egyetlen összeállításban képes nagy alkatrészeket marni, fúrni, fúrni és fúrni, az alkatrészméret által megkövetelt merevséggel.
Mielőtt kiválasztana egyet, segít megérteni, mi is valójában a portálos megmunkálóközpont, hogyan működik a szerkezet, és mely konfigurációk a legalkalmasabbak melyik munkához.
A CNC portálos megmunkálóközpont egy portálkeret köré épített, számítógéppel vezérelt szerszámgép: két függőleges oszlop egy vízszintes kereszttartót támaszt meg, amely átíveli a munkaasztalt. Az orsófej a keresztgerenda mentén mozog az Y tengelyű haladáshoz, és felemelkedik és süllyed a Z tengelyű haladáshoz, míg az X tengely mozgása származhat akár a portál alatt mozgó asztaltól, akár az álló asztal felett mozgó portáltól.
Ez az elrendezés alapvetően különbözik a függőleges megmunkálóközponttól, ahol az orsót az asztal mögött mozgó oszlop viszi. Egy portálos gépben a forgácsoló erők közvetlenül a kereszttartón és az oszlopokon keresztül jutnak át a padlóba, ami nagy statikus és dinamikus merevséget ad a szerkezetnek. Ez a merevség számít nagy acél alkatrészek, mély üregek vagy kemény anyagok megmunkálásakor, mivel az elhajlás a pontosság és a felületi minőség ellensége.
A kifejezés a gépek széles családját takarja. Olyan neveket is láthat, mint például portálmarók, híd típusú megmunkálóközpontok vagy kétoszlopos megmunkálóközpontok. Mindegyiknek ugyanaz az alapelve: az orsót felülről támasztják alá, a munkadarabot pedig alul helyezik el.
A fix asztalos portálos megmunkáló központban a munkadarab az asztalhoz van rögzítve, és a megmunkálás során a helyén marad. A kereszttartó X-ben, a nyereg Y-ban, az orsófej pedig Z-ben mozog. Ez a kialakítás nagyon nehéz alkatrészekhez illik, mivel a többtonnás munkadarab mozgatása nem gyors és nem pontos.
A mozgóasztalos kialakításban a portálszerkezet rögzített marad, és az asztal X-ben mozog. Ezt a konfigurációt gyakran használják rövidebb, könnyebb munkadarabokhoz, ahol az asztal mozgása jobb hozzáférhetőséget és egyszerűbb forgácseltávolítást tesz lehetővé. A mozgóoszlopos kialakítások egy lépéssel tovább mennek: a teljes oszlop-keresztgerendás szerelvény a gépágy mentén halad, ami praktikus extra hosszú alkatrészeknél, például síneknél, kereteknél és szerkezeti profiloknál.
A szerszámcseréket egy automatikus szerszámcserélő (ATC) végzi. A gép visszahelyezi az aktuális szerszámot a tárba, felveszi a következő szerszámot, és a kezelő közreműködése nélkül folytatja a vágást, így egy hosszú program az elejétől a végéig nagy alkatrész megmunkálására képes. Az öttengelyes konfigurációkban az asztal forgatható és dönthető, vagy maga az orsófej tartalmazza a forgó tengelyeket, lehetővé téve a szerszám számára, hogy olyan összetett szögeket érjen el, amelyek elengedhetetlenek a mélyformákhoz és az összetett repülőgép-alkatrészekhez.
A portálos megmunkáló központok nem egyetlen konfigurációt alkotnak. Ha már tudja, mit kell keresni, a tervet hozzáigazíthatja a tényleges munkadarabhoz és a folyamathoz.
A rögzített asztalú gépek mozdulatlanul tartják az alkatrészt és mozgatják a portálokat. Ez akkor előnyös, ha a munkadarab nagyon nehéz, vagy ha mérete megnehezíti az asztal mozgását. A mozgóasztalos gépek X-ben mozgatják az alkatrészt, és általában kompaktabbak, ami csökkenti az alapterületet és a költségeket. A mozgóoszlopos gépek az egész portálot a gépágy mentén hordozzák, ami maximalizálja a hosszú alkatrészek munkaterét.
A kétoszlopos gépek két függőleges oszlopot használnak, amelyeket merev kereszttartó köt össze. Minél szélesebb a kereszttartó fesztávja, annál fontosabbá válik a kialakítása, mert a hosszú gerenda saját súlya és vágási terhelés hatására elhajolhat. A jól bordázott öntvény előfeszített vezetőpályákkal az Y tengely pontosságát a teljes szélességben tartja. Széles lemezekhez és nehéz keretekhez a ZNLM8030 kétoszlopos portálos megmunkáló központ szimmetrikusan osztja el a terhelést és biztosítja az ilyen alkatrészek által megkívánt stabilitást.
Az alapmodellek az orsót X, Y és Z pozícióba helyezik, és lapos vagy prizmás jellemzőket dolgoznak fel. A 3 2 megmunkálás egy forgatható asztalt vagy fejet ad hozzá, így az alkatrész összetett szögbe dönthető, ami csökkenti a beállításokat és javítja a szerszámhoz való hozzáférést. A teljes öttengelyes gépek a forgó tengelyeket a lineáris tengelyekkel egyidejűleg mozgatják, ami a faragott felületekhez szükséges.
A nagy teherbírású modellek nagyobb orsókat, szélesebb vezetőutakat és megerősített öntvényeket használnak az acél és az öntöttvas mély vágásához. A nagy sebességű változatok némi forgácsolási nyomatékot nagyobb orsófordulatszámra és gyors előtolásra cserélnek, ami megfelel az alumínium megmunkálási és simítási meneteinek.
A portálos megmunkáló központok nem korlátozódnak egyetlen műveletre. Megfelelő szerszámozással és vezérlőrendszerrel egy gép végezhet homlokmarást, profilmarást, fúrást, menetfúrást, fúrást, dörzsárazást, öttengelyes interpolációval pedig 3D kontúrmegmunkálást. A tipikus munkadarabok közé tartoznak a nagy formaalapok, az autókarosszéria-szerszámok, az energetikai berendezések alkatrészei, a szerszámgép-szerkezetek és a repülőgép-szerkezeti alkatrészek.
Egy portálgép sok esetben több kisebb gépet is helyettesít, mert áthelyezés nélkül képes kezelni a teljes alkatrész-borítékot. Ez csökkenti a kezelési időt és elkerüli azokat a beállítási hibákat, amelyek felhalmozódnak, amikor a munkadarabot áthelyezik a műveletek között.
Ha az alkatrész faragott felületeket tartalmaz, akkor egy öttengelyes gép a praktikus út. A ZNLM2214 5 tengelyes portálos megmunkáló központ egy 1,4 méteres kereszttartót párosít forgó tengelyekkel, lehetővé téve, hogy az orsó egyetlen befogással elérje az összetett szögeket. Ez a megközelítés lerövidíti a ciklusidőt és javítja a konzisztenciát az összetett részeken.
Annak eldöntéséhez, hogy egy portálgép megéri-e a befektetést, hasonlítsa össze a másik két általános megmunkálóközpont-konfigurációval.
| Funkció | Gantry Machining Center | Függőleges megmunkáló központ | Vízszintes megmunkáló központ |
|---|---|---|---|
| Keret szerkezet | Felültető portál: két oszlop plusz kereszttartó | C-keret egyetlen oszloppal | C-keret vízszintes orsóval |
| Munkadarab mérete | Közepestől nagyon nagyig és nehéz | Kicsitől közepesig | Közepes, dobozszerű alkatrészek |
| Orsó orientáció | Függőleges a legtöbb modellen | Függőleges | Vízszintes |
| Merevség erős vágások alatt | Magas | Mérsékelt | Magas |
| A legjobb | Formalapok, keretek, hosszú szerkezeti részek | Általános precíziós alkatrészek | Doboz alkatrészek többfelületű megmunkálása |
| Beállítási hatékonyság nagy alkatrészekhez | Kiváló | Az asztal mérete korlátozza | A raklap mérete korlátozza |
A függőleges megmunkálóközpontok továbbra is az alapértelmezettek a kompakt alkatrészeknél, ahol a kisebb helyigény és az alacsonyabb tőkeköltség számít. A vízszintes megmunkálóközpontok kiválóak egy kocka alakú alkatrész több felületének megmunkálásában, mivel az alkatrészt egy forgóasztalon lehet indexelni. A portálos megmunkálóközpontok átveszik az irányítást ott, ahol az alkatrészek nem férnek el, vagy túl nehezek a biztonságos mozgatáshoz, más gépeken. Ha a függőleges gép és a portálos gép között dönt, korábbi cikkünk a különbség a vízszintes és a függőleges megmunkáló központok között részletesebben elmagyarázza a tengely- és elrendezésváltozatokat.
A kiválasztás a munkadarabbal kezdődik, nem a géppel. A specifikációk összehasonlítása előtt határozza meg az alkatrész borítékát, súlyát, anyagát és a szükséges műveleteket.
Igényes, agresszív forgácsolási körülményekkel rendelkező munkadarabok esetén a megerősített keret nem alku tárgya. A ZNLM4025 nagy teherbírású portálos megmunkáló központ nehezebb kereszttartót és oszlopszerkezetet használ a nagy alkatrészek mély vágásának fenntartásához anélkül, hogy elveszítené a geometriai stabilitást.
Vegye figyelembe a teljes birtoklási költséget is. A portálos gép többe kerül, mint egy ugyanilyen módon meghatározott függőleges megmunkálóközpont, de kiküszöbölheti a többszörös beállítást, csökkentheti a kézi kezelést, és a nagy munkadarabokat házon belül végezheti el, ami megváltoztatja a beruházás megtérülését.
A portálszerkezet csak annyira jó, mint a mögötte lévő öntvény és összeszerelés. A megfelelő belső bordázat nélküli keret nagy terhelés hatására meghajlik, és az egész rendszer pontossága megsérül. Éppen ezért komoly portálos megmunkáló központok épülnek jól öregített vas- vagy acélhegesztésekből, nehéz keresztmetszetekkel és hőstabil vezetősín-tartókkal.
A beszállító értékelésekor kérdezze meg, hogy a gyártási folyamat mekkora részét végzik házon belül. A saját öntödét, megmunkálását és összeszerelését irányító gyártó a kezdetektől menedzselheti az ágy, az oszlopok és a keresztgerenda minőségét, és rugalmasabban tud reagálni az egyedi igényekre. A gyakorlatban ezek a vezérlések a gép terhelés alatti stabilitásában, a kész alkatrészek konzisztenciájában és a szállítási ütemterv megbízhatóságában mutatkoznak meg.
A CNC portálos megmunkálóközpont a megfelelő választás, ha a munkadarabok túl nagyok, túl nehézek vagy túl bonyolultak egy szabványos megmunkálóközponthoz. Felső kerete biztosítja a nagy alkatrészek pontos megmunkálásához szükséges merevséget és stabilitást, az öttengelyes opciók pedig lehetővé teszik összetett geometriák egy összeállításban történő megmunkálását.
Indítsa el a kiválasztási folyamatot az alkatrészburok, a súly, a folyamatok és a pontossági célok egyértelmű meghatározásával. Ezután válasszon egy kompakt mozgóasztalos gép, egy nagy teherbírású fix asztalos modell és egy öttengelyes konfiguráció közül ezeknek a követelményeknek megfelelően. Végül hasonlítsa össze a beszállítókat a szerkezet, a vezetővonal minősége és a gyártási képességek figyelembevételével, mert ezek a tényezők határozzák meg, hogy a gép mennyire tartja meg a specifikációit az évek során eltöltött idő alatt.

Ez a megmunkáló központ sorozat A-alakú egyoszlopban van rögzítve, a munkapad mobil szerkezete, az alapvető alkatrészek nagy merevsége, a mozgó alk...
Lásd Részletek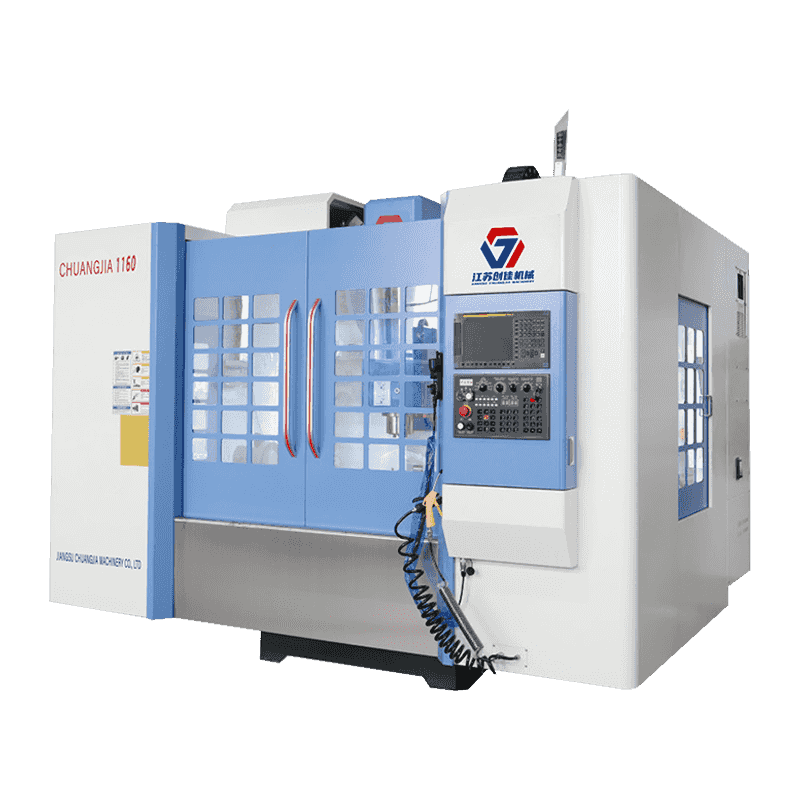
Ez a megmunkáló központ sorozat A-alakú egyoszlopban van rögzítve, a munkapad mobil szerkezete, az alapvető alkatrészek nagy merevsége, a mozgó alk...
Lásd Részletek
A gép keresztben csúszó nyeregszerkezettel rendelkezik, az asztal körül mozog (X tengely), a fejtartó fel és le (Y tengely), a nyereg pedig előre-h...
Lásd Részletek
Az ágy pozitív T szerkezeti elrendezést alkalmaz, az asztal előre-hátra mozog (Z tengely), a fejtartó fel és le (Y tengely), az oszlop pedig balra ...
Lásd Részletek
A gép a rögzített portálkeret és az ágyon mozgó asztal szerkezetét veszi fel. Gerenda oszlopba integrált kialakítás, nagy merevség és precíziós sta...
Lásd Részletek
Nagy pontosságú / nagy sebesség / könnyen kezelhető CNC felületi csiszológép X tengelyű hidraulikus / YZ tengely szervo / CNC rendszer. Keresztcsús...
Lásd Részletek
Nagy pontosságú / nagy sebesség / könnyen kezelhető CNC felületi csiszológép X tengelyű hidraulikus / YZ tengely szervo / CNC rendszer. Keresztcsús...
Lásd Részletek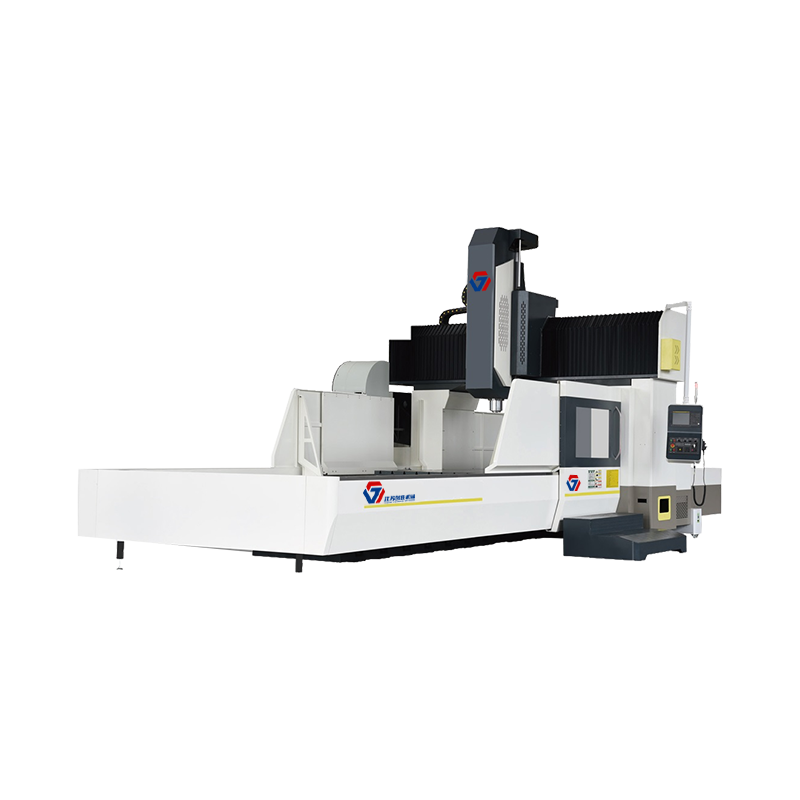
A gép a rögzített portálkeret és az ágyon mozgó asztal szerkezetét veszi fel. Gerenda oszlopba integrált kialakítás, nagy merevség és precíziós sta...
Lásd Részletek
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
