 Termékek keresése
ZN-V850 függőleges megmunkáló központ
Cat:Függőleges megmunkáló központ
Ez a megmunkáló központ sorozat A-alakú egyoszlopban van rögzítve, a munkapad mobil szerkezete, az alapvető alkatrészek nagy merevsége, a mozgó alk...
Lásd Részletek
Gantry megmunkáló központok / meghajtó vonat
Szíjhajtású CNC portálos megmunkálóközpontok: A hajtáslánc valójában mit dönt
A portálon a szíjcsökkentés nyomaték- és tehetetlenségi döntés, nem pedig parancsikon. Íme, hogyan alakítja át a pontosságot, a karbantartást és a gép megadásának módját nagy munkadarabokhoz.
Amikor az építtető egy szíjat helyez el a szervó és a portál tengelyének golyóscsavarja közé, az első ok általában a nyomaték megsokszorozása, nem pedig a költségmegtakarítás. A nehéz keresztsínt meghajtó szervónak közvetlenül kell biztosítania a vágóerőt és minden mozgás tehetetlenségét. Ha hozzáad egy kettő az egyhez vagy három az egyhez csökkentést, a motor a visszavert terhelés nagyjából felét vagy harmadát látja, miközben gyorsabban fordul, ahol hatékonyabban működik.
Három következmény jelenik meg az üzletben:
A kereskedés egyszerű: nagyobb nyomatéktartalék, valamivel kisebb merevség, és egy fogyóeszköz, amelyet megfelelően meg kell feszíteni és ütemterv szerint cserélni. A három-négy méteres gerendával rendelkező portálon, ahol a mozgó sín és a kosár uralja a rakományházat, ez a kereskedelem általában az övnek kedvez.
A hajtás kiválasztása egy portálon ritkán egyetlen döntés. A hosszú irányú tengelyek, a keresztsín és a kosár más-más megoldást használhat, és egy gép keverheti össze.
| A meghajtó konfigurációja | Tipikus portálhasználat | Erősségek | Mit kell nézni |
|---|---|---|---|
| Közvetlen csatolású gömbcsavar | Keresztsín, ram, rövid tengelyek | Nagy merevség, kevés kopó alkatrész | Nagy szervó a hosszú utazáshoz, csavar hőfok, kritikus sebességhatárok |
| Szíj csökkentett golyós csavar | X és Y tengely, közepes és hosszú út | Nyomatékszorzás, kisebb szervo, termikus leválasztás | Feszítés és beállítás, időszakos szíjcsere |
| Helikális fogasléc és fogaskerék | Nagyon hosszú út, nehéz gerendák | Szinte korlátlan utazás, nagy tolóerő | Előfeszítés beállítása, kenés, hajtóműkopás éveken keresztül |
| Lineáris motor | Nagy sebességű vagy nagy pontosságú különlegességek | Nincs mechanikus érintkezés, nagyon nagy gyorsulás | Költség, hűtés, forgács- és porérzékenység |
Olvassa el a táblázatot a munkadarab szem előtt tartásával, nem pedig egy technológia előnyben részesítésével. A tükörfelületet igénylő formalap merevséget és hőstabilitást jutalmaz. A több száz furattal ellátott alumínium szerkezeti rész a gyorsulást és a gyors pozicionálást jutalmazza. A nehéz acélhegesztés a tolóerőt és a csillapítást jutalmazza. Az övcsökkentett golyóscsavarok ennek a tartománynak a közepén helyezkednek el, és továbbra is a legelterjedtebb megoldás marad a durván 2 és 5 méteres úthossz közötti portáltengelyekre.
Egyetlen hajtáslánc sem kompenzálja a vágás alatt elhajló keretet. A portál merevsége az ágyból, az oszlopokból, a keresztsínből és a kosvezetésből származik; az öv csak azt adja át, amit a szerkezet el tud fogadni. Éppen ezért érdemes tudni, hogy ki önti és megmunkálja az alapelemeket, nem csak azt, hogy ki szereli össze a gépet.
A 2000-ben a Nantong Zhongnan Intelligent Technology csoporton belül alapított Jiangsu Chuangjia Machinery egy körülbelül 100 000 négyzetméteres gyártóparkból dolgozik, több mint 380 alkalmazottal, köztük 30 vezető mérnökkel és 20 K+F mérnökkel. A csoport saját öntödét, fémlemez-műhelyt és festőműhelyt, valamint köszörűgép-kutatóintézetet és CAD-tervezőirodát üzemeltet.
A házon belül gyártott és a helyszínen megmunkált öntvények számítanak itt, mert az ágy és a sínrögzítési felületek geometriáját az összeszerelés előtt rendezik, nem pedig a kiszállítás után korrigálják. Ugyanezt az elvet tárgyalja ez a megjegyzés hogy a merev alaprészek milyen megmunkálási pontosságot hordoznak .
A portálkínálaton belüli modellnevek már a szerkezetet jelzik: a DLM4027 függőlegesen mozgó keresztgerendával, a ZNLM8030 kétoszlopos elrendezésben, a ZNLM4025 pedig nagy teherbírású platformként. A szíjhajtásra példa a ZNLM3023, amely előtoló tengelyein szíjhajtást használ: nagy munkaburok, mozgó tömeg, amelyhez egyébként túlméretezett szervók kellenek, és motorok vannak elhelyezve, ahol szervizelhetők.
Amikor értékel egy ilyen típusú gépet, kérdezze meg a motor-csavar arányt, a szíj profilját és szélességét, valamint az ajánlott újrafeszítési intervallumot. Ez a három szám többet mond a napi viselkedésről, mint egy csúcs gyorsjáratú szám.
A szíj a hajtáslánc legolcsóbb része, és a leggyakrabban elsodródó méretek forrása. A legtöbb építő íves fogprofilt használ a HTD vagy AT szakaszban, emelkedés és szélesség szerint méretezve. A kis tárcsán lévő fogszám beállítja a tekercselési szöget: túl kevés a fog, és a szíj megcsúszik a legnagyobb tolóerő alatt, túl sok, és az arány nem praktikus.
Gyakorlati megjegyzés: egy szíjhajtás nem távolítja el a holtjátékot, hanem áthelyezi azt, ahol holtjáték jelenhet meg. Ellenőrizze a motor szíjtárcsa rögzítését, majd a szíjat, majd a csavaranyát, ebben a sorrendben, valahányszor a gép elkezd elveszíteni a pozícióját a tolatáskor.
Chuangjia a zafírt, az autógyártást, az új energiát és a penészgyártást a gépei által kiszolgált iparágak közé sorolja, és ez a négy terület különböző módon megterheli a portálokat.
A zafír és más kemény, törékeny anyagok jobban jutalmazzák a merevséget és a sima mozgást, mint a nyers sebességet, mivel a peremletörés és a felület minősége a korlátozó tényezők. A formázási munka a kontúrozás pontosságát jutalmazza a hosszú simítómeneteken keresztül. Az autóipari és az új energetikai alkatrészek általában alumíniumból készülnek, ahol a gyorsulás, a szerszámcsere ideje és a forgácselszívás számít a leginkább. Nehéz acél és öntöttvas jutalmazza a tolóerőt és a csillapítást, ahol a nagy teherbírású portálplatform megkeresi költségeit.
A szögletes jellemzők és a három tengelyen nem elérhető háromdimenziós felületek más választ igényelnek. Egy öttengelyes portál, mint például a ZNLM2214, két forgótengelyt ad ugyanahhoz a szerkezeti platformhoz, így a lineáris hajtásláncot továbbra is méretezni kell a többlettömeghez és ahhoz, hogy a szerszám hegye messze ülhessen a síntől.
Egy óvatosság érvényes mind a négy iparágra: az átvételi tesztet olyan vágási adatokkal futtassa, amelyek hasonlítanak a gyártási alkatrészre, nem pedig egy könnyű befejező menetet, amelyet azért választottak, mert tiszta jelentést készít.
Megrendelés jóváhagyása előtt szerezze be a következőket írásban. Ezek a kérdések nem elbűvölőek, és eldöntik, hogy a gép a harmadik évben is bírja-e a toleranciát.
Figyeld: a szíj specifikációja, amely csak márkaként és cikkszámként szerepel, áttétel és szíjtárcsa adatok nélkül. Az arány határozza meg a tolóerőt és a felbontást; a cikkszám önmagában semmit sem mond a tengely viselkedéséről.
Két, azonos borítékkal és azonos vezérlő opciókkal rendelkező portálgép más-más gépként viselkedhet, mert az egyik egy valós munkadarab, a másik pedig egy árcél körül volt megadva.
A CNC portálos megmunkálóközpontok szíjhajtású tengelyei megfontolt mérnöki döntések: tolóerőt vásárolnak, kisebb szervókat engednek meg, és távol tartják a motor hőjét a csavartól. Cserébe a gép megfelelő feszültséget, tiszta munkakörnyezetet és olyan karbantartási ütemtervet kér, amelyet valaki valóban betart.
Ítélje meg a hajtást a szerkezettel együtt. Kérdezze meg, ki önti az ágyat, hogyan van megmunkálva a sínfelületek, és milyen újrafeszítési intervallumot javasol az építtető. A konkrét válaszok azt jelentik, hogy nem valószínű, hogy az öv korlátozza a toleranciáját; A homályos válaszok azt jelentik, hogy egyetlen meghajtó konfiguráció sem menti meg a telepítést.
Hogy néz ki jól: egy építő, aki átadja a szíj áttételét, a feszesség értékét és az újrafeszítési intervallumot a szállításkor, már megmutatta, hogy a tengelyt inkább megadták, nem pedig a polcon lévőből összeszerelték.

Ez a megmunkáló központ sorozat A-alakú egyoszlopban van rögzítve, a munkapad mobil szerkezete, az alapvető alkatrészek nagy merevsége, a mozgó alk...
Lásd Részletek
Ez a megmunkáló központ sorozat A-alakú egyoszlopban van rögzítve, a munkapad mobil szerkezete, az alapvető alkatrészek nagy merevsége, a mozgó alk...
Lásd Részletek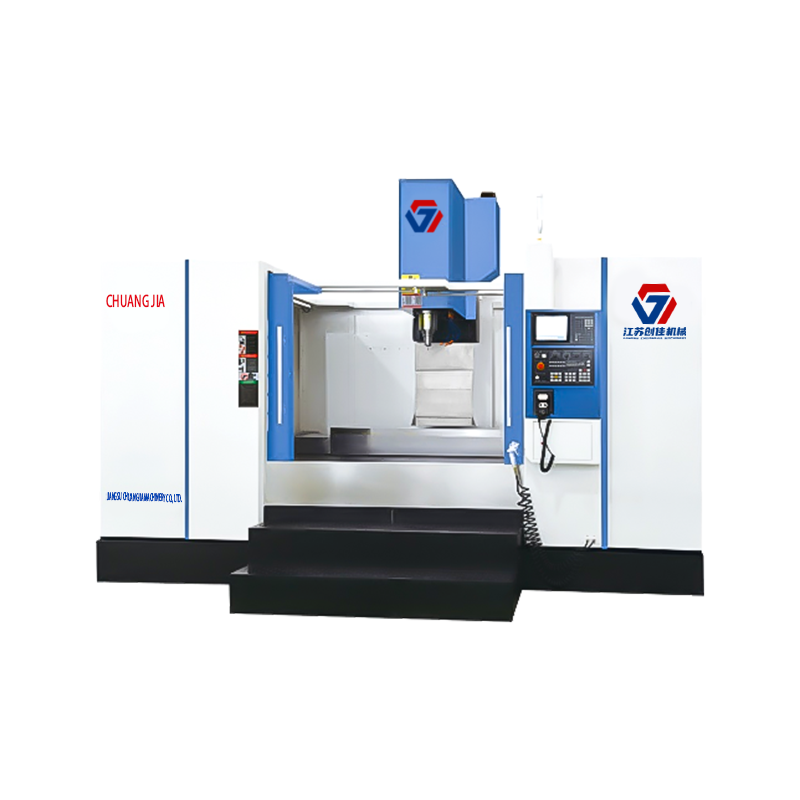
Ez a megmunkáló központ sorozat A-alakú egyoszlopban van rögzítve, a munkapad mobil szerkezete, az alapvető alkatrészek nagy merevsége, a mozgó alk...
Lásd Részletek
A ZN-T8 fúró- és fúró központ könnyen kezelhető, nagy megbízhatósággal, rendkívül magas költséghatékonysággal rendelkezik, főként általános iparban...
Lásd Részletek
A gép a rögzített portálkeret és az ágyon mozgó asztal szerkezetét veszi fel. Gerenda oszlopba integrált kialakítás, nagy merevség és precíziós sta...
Lásd Részletek
A gép a rögzített portálkeret és az ágyon mozgó asztal szerkezetét veszi fel. Gerenda oszlopba integrált kialakítás, nagy merevség és precíziós sta...
Lásd Részletek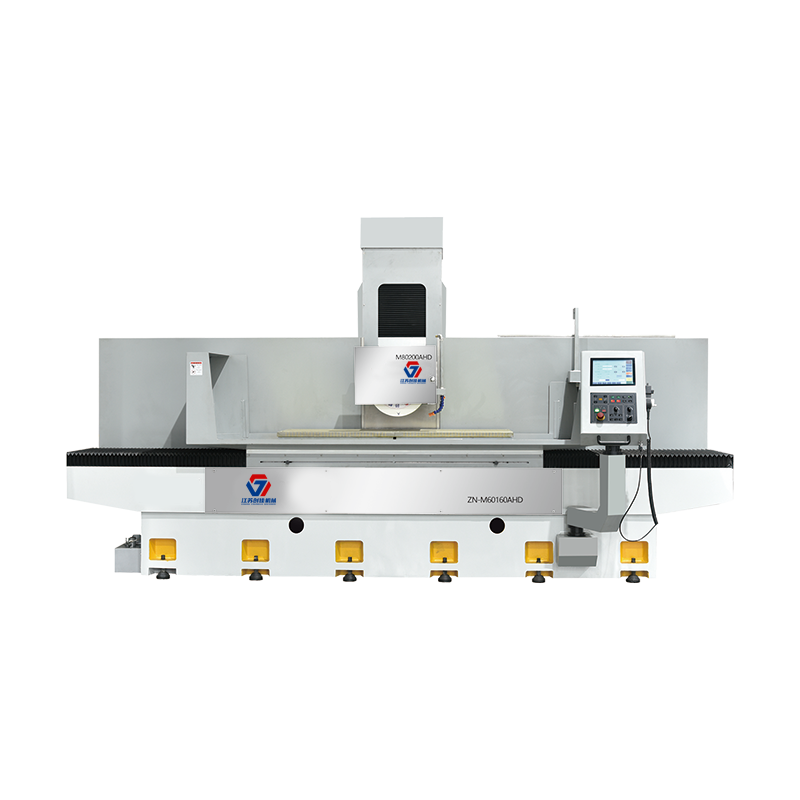
A szerszámgép speciális különféle fémanyagok, például sík, lépcső és speciális alakú precíziós köszörülés alkalmas, és széles körben használható az...
Lásd Részletek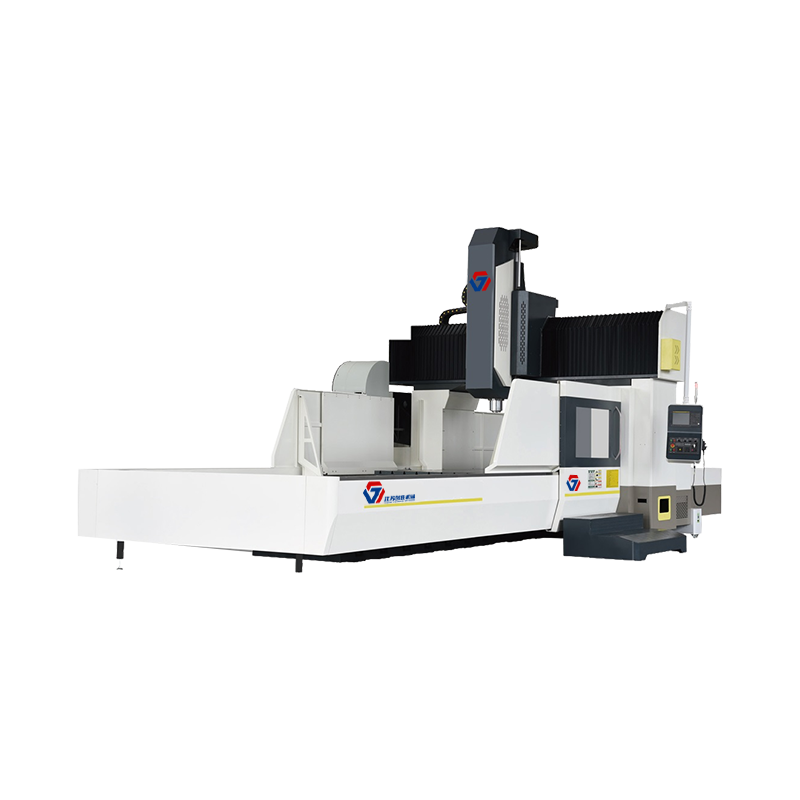
A gép a rögzített portálkeret és az ágyon mozgó asztal szerkezetét veszi fel. Gerenda oszlopba integrált kialakítás, nagy merevség és precíziós sta...
Lásd Részletek
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
