 Termékek keresése
ZN-V855 függőleges megmunkáló központ
Cat:Függőleges megmunkáló központ
Ez a megmunkáló központ sorozat A-alakú egyoszlopban van rögzítve, a munkapad mobil szerkezete, az alapvető alkatrészek nagy merevsége, a mozgó alk...
Lásd Részletek
Két oszlop, egy keresztsín és egy tűréssáv, amely vagy túléli a kétműszakos gyártást, vagy csendben eltűnik a harmadik évben. Mit kell papíron rendezni a megrendelés aláírása előtt.
A 2400 mm × 1600 mm-es formaalap négy kész zsebbel, ferde vízvonalú kiemelkedésekkel és a teljes felületen 0,05 mm-es síkságkijelöléssel érkezik. Egy 1000 mm-es C-keretes függőleges megmunkálóközponton ez az alkatrész három beállításból, három rögzítésből és egy hibahalmazból áll, amelyet az ellenőrző osztály az ügyfél előtt talál meg.
A konklúzió először: ha egy munkadarab nagyjából 1500 mm-t áthalad egy tengelyen, vagy három vagy több felületet kell vágni egyetlen befogással, akkor a kétoszlopos CNC portálos megmunkálóközpont megszűnik a drága megoldás, és általában az olcsóbb lesz, mert törli a beállításokat. A nehezebb kérdés a második. Öt év kétműszakos munka után is megtartja a toleranciát? Ezt a választ a struktúra határozza meg, nem a kontroll márka.
Két oszlop emelkedik ki a mederből, egy keresztsín íveli át őket, és ezen a sínen halad az orsófej vagy a kos. A különbség a C-vázas gépekhez képest nem kozmetikai. A C-vázas kivitelben az orsó egyetlen oszlop egyik oldaláról lelóg, így a forgácsolóerő eltolja az oszlopot a munkadarabtól, és az oszlop növekszik, ahogy az orsó felmelegszik. Kétoszlopos gép zárja a hurkot mindkét oldalon: két oszlop osztozik a terhelésen, és a termikus tömeg nagyjából szimmetrikus marad az orsó középvonalára. Ez a szimmetria az oka annak, hogy egy portál egy 2 m-es felületen síkságot tart, míg a C-keretes gép önmagával kezd vitatkozni.
Ezért először az ágyazat és oszlopöntvényeket, a keresztmetszetet, a nyomószárat és az asztal teherbírását kell megvizsgálni. Egy 12 tonnás munkadarabot szállító portál nagyon másképp viselkedik, mint egy 3 tonnás lemezt szállító, még akkor is, ha az X elmozdulás azonos.
A két portálidézet közötti különbség nagy része három döntésből ered, egyik sem a festék.
| Elrendezés | Hogyan mozog | Legjobb illeszkedés | Vigyázz |
|---|---|---|---|
| Fix keresztsín, utazóasztal | Az asztal X-ben mozog, a sín magassága fix | Egyenletes vastagságú lapos, széles lemezek | Korlátozott Z tartomány; hosszú asztali utazás alapterületet igényel |
| Függőlegesen mozgó keresztsín, fix asztal | A sín emelkedik és süllyed, a munka szorítva marad | Magas, nehéz alkatrészek, amelyeket soha nem szabad újra rögzíteni | Sínrögzítési merevség és termikus viselkedés |
| Mozgó oszlop (portálmozgás) | Az oszlopok egy hosszú meder mentén haladnak | Typebar, profil és nagyon hosszú alkatrészek | Ágyhossz, szintezés és alapozás költsége |
| Öttengelyes fej a ramon | Forgó-dönthető fej plusz lineáris tengelyek | Szögletes zsebek és kontúros felületek | Tengelyenkénti halmozási hiba; programozási költség |
Az X, Y és Z katalógus útját a mechanikai határok között mérik, nem a ténylegesen szükséges felületek között. A használható boríték az alkatrész, plusz a rögzítőlemez, plusz a program leghosszabb szerszáma, plusz a befogási távolság, mínusz a legtöbb üzletben 100 mm-re beállított biztonsági ráhagyás. Azok a vásárlók, akik csak az alkatrészrajz alapján méretezik a gépet, általában akkor teljesítik a hiányzó 150 mm-t, amikor a homlokmaró belép a vágásba.
Három szám tartozik a műszaki megállapodáshoz: a maximális asztalterhelés kilogrammban, az orsó orr-asztal távolsága a Z löket mindkét végén, valamint a használható magasság a keresztsín alatt. Egy 8 tonnára besorolt portál az asztal közepén a szélsőségeknél kevesebbet szállíthat, ami egy olyan beszélgetés, amelyet inkább a szállítás előtt érdemes lefolytatni, mint utána.
Információ – írásban fogalmazza meg a toleranciaköveteléseket
A geometriai pontosságot általában az ISO 230-1 szerint, a pozicionálási pontosságot és az ismételhetőséget pedig az ISO 230-2 szerint igazolják lézeres interferométerrel vagy golyósorsóval. Kérdezze meg, mely műszerekre és mely tengelyekre terjed ki az átvételi teszt. Az az idézet, amely számot nevez meg, de módszert nem, marketingfigura.
A portálos vásárlók általában túlértékelik az orsó fordulatszámát és alulolvasott nyomatékát. Egy 200 mm-es homlokmaróhoz, amely 4 mm-t vesz le az acéllemezről, alacsony fordulatszámú nyomatékra, merev munkahengerre és nehéz vezetőkre van szüksége; A 12 000 ford./perc irreleváns ehhez a vágáshoz. Ahol a munka alumínium vagy grafit, a prioritások átfordulnak, és a gyors zuhatag és a nagy mennyiségű hűtőfolyadék többet jelent, mint a nyers vágási erő.
A termikus viselkedés ugyanannak a problémának a csendesebb fele. A szimmetrikus portál kiszámíthatóbban nő, mint egy C-keret, de még mindig növekszik. A tizenkét órás ciklust hidegen indító gép más geometriával fejezi be, mint az, amelyik 30 perces bemelegítést futott. Azok az üzletek, amelyekben szűk lapossági feliratok vannak, be kell írniuk a bemelegítést a folyamatlapra, ahelyett, hogy a kezelőre bíznák.
Figyelmeztetés – a padló a gép része
A később leülepedett padlóra helyezett portál megcsavarodik, és az első tünet általában az orsó lapossági problémája. Erősítse meg a födém vastagságát, engedje be a szigetelő párnákat, és a gyártás első hónapja után ellenőrizze újra a szintezést.
A nagy portálon elhelyezett forgó-dönthető fej vagy forgóasztal valódi termelékenységi eszköz, ha egy alkatrész szögletes zsebeket, kontúros felületeket vagy elemeket hordoz öt oldalon, mert eltávolítja azokat a beállításokat, amelyekhez egyébként daru kellene. Ez egy drága módszer a lapos lemezek megmunkálására.
A döntés a költségvetés pontosságán múlik. Minden hozzáadott tengely hozzájárul a saját hibájához, és a gépet térfogatilag kell ellenőrizni, nem pedig egy tengelyt egyszerre. Ha a szögben végzett munka kis részét képezi a ciklusnak, a fix fej és a jól megválasztott szerelvény a jobb üzlet; ha a geometria az alkatrész pontja, akkor a ZNLM2214 osztályba tartozó öttengelyes portál a megfelelő eszköz.
Azok az alkatrészek, amelyek egy 600 mm-es kocka belsejében elférnek és térfogatban futnak, egy függőleges megmunkálóközponthoz tartoznak. A négy felületet igénylő prizmatikus részek egy rögzítéshez tartoznak a vízszintes megmunkáló központ , ahol a forgács szinte magától esik le az orsóról. A nagy, nehéz alkatrészek, amelyeknek rögzítve kell maradniuk, egy portálhoz tartoznak.
A valódi határ nem csak az alkatrész mérete, hanem az alkatrész mozgatásának költsége. Amikor a daruzási idő, a rögzítés és a nullapont-visszaállítás kockázata a második beállításnál meghaladja a gépformátumok közötti árkülönbséget, a portál alkatrészenkénti költséget nyer.
Az átvételi tanúsítványon átmenő gép és a jó alkatrészeket gyártó gép közötti szakadékot próbavágás zárja be, nem pedig specifikációs lap. Kérje a vágást reprezentatív munkadarabon, valós rögzítésben, valós programmal.
Siker – gyakorlati elfogadási lista
Az is segít, ha olyan építőtől vásárol, aki ellenőrzi a lánc merevségét meghatározó részeit. A Jiangsu Chuangjia Machinery, amely a Nantong Zhongnan Intelligent Technology csoport része, 2000 óta gyárt szerszámgépeket, kezdve a precíziós felületi csiszolókkal, majd a megmunkáló központokig. A csoport mintegy 100 000 négyzetméteren saját öntödét, fémlemez- és festőműhelyet üzemeltet, több mint 380 alkalmazottal, köztük 30 vezető mérnökkel és 20 kutatás-fejlesztési mérnökkel, és külön köszörűgépekkel foglalkozó kutatóintézetet tart fenn. Az öntvény, a festék és az egy tető alatti összeszerelés számít, amikor egy oszlopot vagy ágyat újra meg kell dolgozni.
A portálos megmunkáló központ tartomány lefedi a kétoszlopos, nagy teherbírású, szíjhajtású és öttengelyes elrendezéseket, valamint függőleges, vízszintes és fúró- és menetfúró gépeket, publikált alkalmazási területekkel a zafír, az autóipar, az új energia és a formagyártás területén.
Mérje meg a borítékot a készülékből, ne az alkatrészrajzot. Válassza ki a sín elrendezést a munka fekvéséből, az orsót az anyagból és a vezetőrendszert a vágásmélységből. Ezután tartsa az építőt egy megnevezett vizsgálati módszerhez, egy lézeres vagy ballbar jelentéshez és egy próbavágáshoz a saját alkatrészosztályán. Egy kétoszlopos CNC portálos megmunkálóközpont, amelyet nem az utazási figurákon, hanem a szerkezeten vásároltak, még mindig megőrzi a tűréshatárt, amikor megérkezik az alkatrészek következő generációja.

Ez a megmunkáló központ sorozat A-alakú egyoszlopban van rögzítve, a munkapad mobil szerkezete, az alapvető alkatrészek nagy merevsége, a mozgó alk...
Lásd Részletek
Ez a megmunkáló központ sorozat A-alakú egyoszlopban van rögzítve, a munkapad mobil szerkezete, az alapvető alkatrészek nagy merevsége, a mozgó alk...
Lásd Részletek
Az ágy fordított T szerkezeti elrendezést alkalmaz, az asztal körbe mozog (X tengely), a fejtartó fel és le (Y tengely), az pedig oszlop előre-hátr...
Lásd Részletek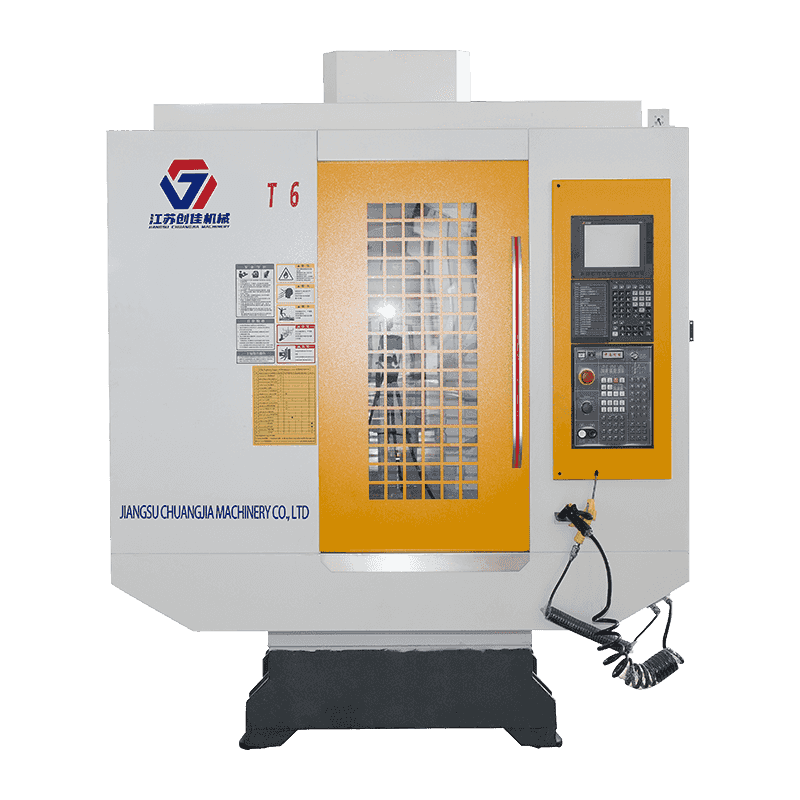
A ZN-T6 fúró- és fúró központ könnyen kezelhető, nagy megbízhatósággal, rendkívül magas költséghatékonysággal rendelkezik, főként általános iparban...
Lásd Részletek
A portálos megmunkálóközpont sorozat háromtengelyes támasztófelülete nagy teherbírású görgős lineáris megvezetést alkalmaz, amely könnyen karbantar...
Lásd Részletek
A gép a rögzített portálkeret és az ágyon mozgó asztal szerkezetét veszi fel. Gerenda oszlopba integrált kialakítás, nagy merevség és precíziós sta...
Lásd Részletek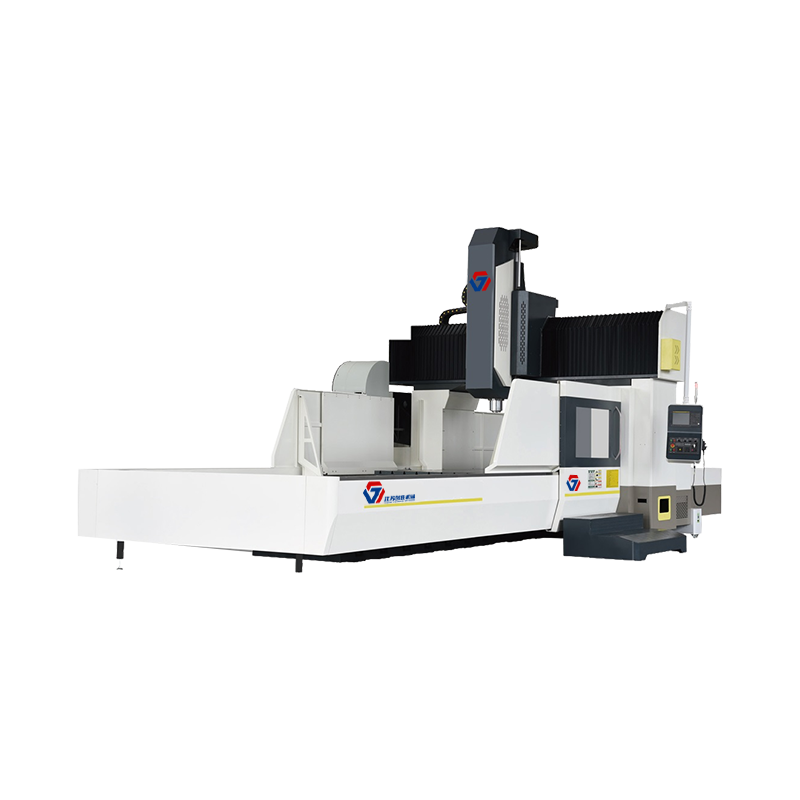
A gép a rögzített portálkeret és az ágyon mozgó asztal szerkezetét veszi fel. Gerenda oszlopba integrált kialakítás, nagy merevség és precíziós sta...
Lásd Részletek
A gép a rögzített portálkeret és az ágyon mozgó asztal szerkezetét veszi fel. Gerenda oszlopba integrált kialakítás, nagy merevség és precíziós sta...
Lásd Részletek
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
