 Termékek keresése
ZN-V850 függőleges megmunkáló központ
Cat:Függőleges megmunkáló központ
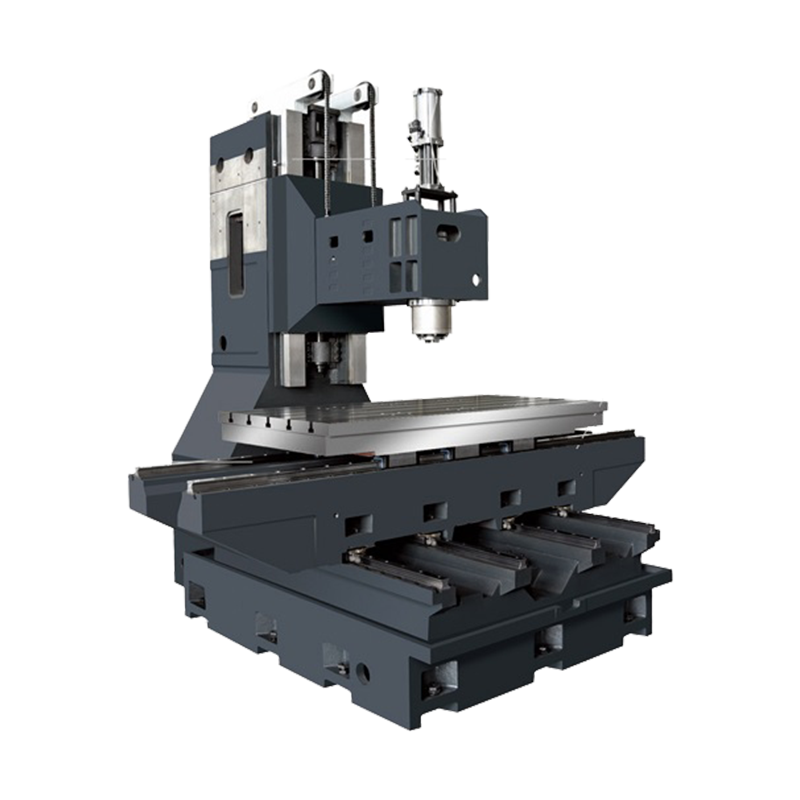
Ez a megmunkáló központ sorozat A-alakú egyoszlopban van rögzítve, a munkapad mobil szerkezete, az alapvető alkatrészek nagy merevsége, a mozgó alk...
Lásd Részletek
Az, hogy egy függőleges megmunkálóközpontból megbízható profitközpont lesz-e vagy csak drága orsótartó, attól függ, hogy hol helyezik el. Maga a gép semleges; az alkalmazás célt ad. CNC függőleges megmunkáló központok ma már gyakoriak a fröccsöntésben, az autóiparban, az űrhajózásban, az új energiákban és a precíziós mérnöki munkákban – de ezek a területek mindegyike más-más irányba tolja az orsót, a szerszámváltót és a munkaasztalt.
Sok vásárló először az utazást, az orsó fordulatszámát és az árat hasonlítja össze, és csak utána dönt a munkaterhelésről. Függőleges megmunkálóközpont esetén ez a megrendelés általában túlzottan meghatározott gépet állít elő, vagy olyan gépet, amely soha nem felel meg a fő feladatának. A jobb sorrend az alkatrészcsalád meghatározása, a domináns forgácsolási feltételek tanulmányozása, és onnan az orsótartomány, a csillapítási követelmények, az asztalméret, a forgácskezelés és a tárkapacitás kiválasztása.
A függőleges orsóelrendezés jól használható közepes méretű prizmás alkatrészekhez, amelyek többféle jellemzővel rendelkeznek: mart felületek, fúrt minták, menetes furatok és formált kontúrok. Mivel a gravitáció elhúzza a forgácsot a szerszámtól, a védelem és a forgácsszállítás egyszerűbb, mint a vízszintes orsón. Az igazi kérdés az, hogy a gép specifikációja megfelel-e a műhely gyártási ritmusának. Az adagolási minták, a rendelésenkénti szerszámválaszték és az anyag típusa mind jobban befolyásolják ezt a döntést, mint egy brosúra egyetlen teljesítményszáma.
Miután több száz megmunkáló műhellyel dolgoztunk, egy megkülönböztetés minden brosúra specifikációt felülmúl: az alkatrészrajzzal kezdődő vásárlók nyugodtak maradnak; az orsógörbével induló vásárlók végül a kompromisszumot racionalizálják.
A formázás és a sajtolás továbbra is a függőleges megmunkálóközpontok egyik legerősebb alkalmazási területe. A fröccsöntő formák, a fröccsöntő szerszámok, a sajtolószerszámok és az elektródák olyan közös geometriával rendelkeznek, amely a függőleges orsót részesíti előnyben: mély bordák, éles sarkok és kontúros felületek, amelyek sima interpolációt és nagy ismételhetőséget igényelnek. Ebben a környezetben a gép ritkán működik maximális fémeltávolítással; a munkaterhelés a pontosság megtartása hosszú, félig felügyelet nélküli ciklusokon és ismételt sekély áthaladásokon keresztül.
Sok öntőműhely ±0,005–0,01 mm körüli befejezési tűrésekkel dolgozik, és arra számítanak, hogy az eltérés stabil marad, ahogy a gép felmelegszik. Ezért az öntési merevség, a nagy pontosságú golyóscsavarok és a termikus viselkedés jobban jelzik a teljesítményt, mint a maximális orsófordulatszám. Ha a gépből hiányoznak ezek a jellemzők, a tünetek árnyékvonalak, hullámosságok és inkonzisztens éldefiníciók formájában jelennek meg az edzett szerszámacélban.
A VMC tipikus penészes alkalmazásai a következők:
 ZN-L1165 Függőleges megmunkáló központ rugalmas autóipari megmunkáláshoz Ez a függőleges megmunkálóközpont prototípusokhoz és kis és közepes sorozatú alkatrészekhez, például féknyergekhez és vezérlőkarokhoz illeszkedik. Merev szerkezete és gyors orsója támogatja az autógyártásban megszokott vegyes vágást, fúrást és menetfúrást. Termék megtekintése →
| Alkalmazás | Tipikus anyag | Kulcsfontosságú gépi fókusz |
|---|---|---|
| Műanyag formaüreg | P20, S136, NAK80 | Sima kontúrozás, termikus stabilitás |
| Présöntő szerszám | H13 típusok | Merevség, rezgéscsillapítás |
| Bélyegző eszköz | Edzett szerszámacél | Kopásállóság, ismételhető pozicionálás |
| Elektróda | Grafit, réz | Porvédelem, tiszta orsó |
Az autóipari gyártás gyakran dedikált átviteli vonalakhoz kapcsolódik; a gyakorlatban a megmunkálás nagy része rugalmasan történik. A függőleges megmunkálóközpont szabványos megoldás a prototípusokhoz, próbatételekhez és kis-közepes sorozatú alkatrészekhez, amelyek nem indokolják a dedikált sort. A féknyergek, a kormánycsuklók, a vezérlőkarok, a szeleptestek, a sebességváltó-házak és az elektromos motorházak tipikus munkadarabok.
Az autóiparban a domináns vágási feltételek vegyesek: szakaszos öntöttvas vagy alumínium vágások, valamint gyakori fúrás, menetfúrás és hornyolás. Ez a kombináció nyomást gyakorol az orsó gyorsulására, a merev menetfúrási pontosságra és a forgácsöblítésre. A ciklusidő a fő gazdasági hajtóerő, így a gyorsulás és a szerszámcsere sebessége többet jelent, mint az abszolút orsóteljesítmény.
Az elektromos járművek oldalán ugyanaz a függőleges platform dolgozza fel a motor végsapkáját, az inverterházat, a gyűjtősíneket és a vízhűtő lemezeket. Ezek az alkatrészek egy összeállításban váltakoznak a rövid alumínium blokkok és a hosszú, sekély lemezek között, így elengedhetetlen a merev munkaasztal rugalmas rögzítéssel.
Az űrrepülést gyakran nagy, öttengelyes portálgépekkel kapcsolják össze, de a repülőgépgyártás nagy része részletalkatrészeket foglal magában: konzolokat, szerelvényeket, padlólemezeket, távtartó blokkokat és szerkezeti elemeket, amelyek kényelmesen elférnek a függőleges megmunkálóközpont asztalán. A sarzsméretek mérsékeltek, az anyagköltségek magasak, a méretek nyomon követhetősége pedig elengedhetetlen – így a megmunkálási megbízhatóság általában felülmúlja a tiszta sebességet.
A vékonyfalú geometriák jelentik a legjellegzetesebb kihívást. A vágási nyomás hatására a munkadarab elhajlik, ami vastagságváltozást és rázkódást okoz. A VMC akkor segít, ha alulról képes fogadni a vákuumszerelvényeket és a kiegészítő támasztékokat, és ha az orsó stabil, alacsony fordulatszámú nyomatékot kínál a simítómenetekhez. Az alumíniumötvözetek hosszú, szálas forgácsokat is termelnek, amelyeket törni és evakuálni kell, különben a felület minősége és a szerszám élettartama egyaránt csökken.
Az új energetikai szektor jelentősen kibővítette a függőleges megmunkálóközpontok alkalmazási térképét. Az akkumulátortálcák, a modulvéglemezek, a sínek, a folyadékhűtő lemezek, a töltőoszlopok és a vezérlőházak a nagy, lapos alumínium alkatrészek családjába tartoznak, amelyeket egy függőleges platform hatékonyan képes feldolgozni.
Az alumíniumötvözet és a réz uralja ezt az anyagáramlást. Mindkettő lágyabb, mint az acél, de ragadós, így a forgácskezelés és a felület tisztasága kritikussá válik. Az akkumulátorral kapcsolatos alkatrészekben a fémtörmelék komoly minőségi kockázatot jelent. A gépnek erős hűtőfolyadék áramlásra, jól megtervezett forgácscsavarokra és a tisztításhoz könnyű hozzáférésre van szüksége a munkaterülethez.
A munkaasztal mérete és teherbírása meghatározó, ha az alkatrészek hosszúak és vékonyak. Az 1200–1500 mm-es tartományban lévő asztal két vagy három alkatrész rögzítését teszi lehetővé egyetlen összeállításban, ami lerövidíti az üresjárati időt, és egyenletes minőséget biztosít egyik munkadarabról a másikra.
 ZN-L1580 függőleges megmunkáló központ rideg anyagok megmunkálásához Hosszabb munkaasztalának és merev felépítésének köszönhetően ez a központ alkalmas zafír, kerámia és kompozitok megmunkálására. Alacsonyabb sebességnél is megőrzi a stabilitást, így szabályozza a sekély vágásokat és elkerüli az élek letöredezését. Termék megtekintése →
A főbb területeken túl a gyártók egyre gyakrabban használnak függőleges megmunkálóközpontokat a kevésbé nyilvánvaló alkalmazásokhoz. A zafír, kerámia, szénszálas kompozitok és más rideg anyagok függőleges platformon, gyémánt bevonatú szerszámokkal és tömített orsókkal vannak megmunkálva, amelyek megvédik a csapágyakat a koptató portól. Alacsonyabb fordulatszámon a gépnek merevnek kell maradnia, mert a rideg anyagoknak kis vágásmélységre és ellenőrzött előtolásra van szükségük, hogy elkerüljék az élek letöredezését.
Az általános precíziós tervezés továbbra is a legszélesebb alkalmazási terület: szivattyúk, szelepek, sebességváltók, karimák, befogók, szerelvények és egyszeri cserealkatrészek. Egy munkabolt esetében egyetlen VMC öt különböző iparágat tud kiszolgálni egyetlen héten. Ez a rugalmasság három jellemzőn múlik: egy elegendő kapacitású automatikus szerszámcserélőn, egy gyorsan újrakonfigurálható munkatartó rendszeren és egy vezérlésen, amely egyszerűvé teszi a tapintási és szerszámbeállítási rutinokat.
Ha a jelentkezési mező tiszta, a kiválasztási folyamat egyszerűbbé válik. Az alábbi táblázat összefoglalja azokat a tipikus gépprioritásokat, amelyeket a különböző iparágak ugyanazon a függőleges platformon helyeznek el.
| Alkalmazás field | Orsó fordulatszám tartomány | Kulcsfontosságú gép prioritás |
|---|---|---|
| Formálj és halj meg | 8000-12000 ford./perc | Kontúrozási pontosság, merevség, termikus stabilitás |
| Autóalkatrészek | 12.000-15.000 ford./perc | Gyors ATC, gyors gyorsítás, merev koppintás |
| Repülési részletek | 10 000-15 000 fordulat / perc | Öttengelyes opció, hűtőfolyadék-kezelés |
| Új energia | 10 000-15 000 fordulat / perc | Chip evakuálás, nagy asztalkapacitás |
| Álláskereskedések / általános | 10 000-12 000 fordulat / perc | Rugalmasság, gyors beállítás, megbízható ATC |
A függőleges és vízszintes megmunkálás között is van szerkezeti választás. A több oldalon megmunkálást igénylő prizmatikus alkatrészeknél a vízszintes gép minden indexnél új arcot mutat, ezért a kötetgyártók gyakran ezt részesítik előnyben. Az egyoldalas munkavégzés, a mély zsebek és a gyakori váltások esetén a függőleges gépek hozzáférhetősége és kis helyigénye általában a jobb kompromisszum. A vízszintes és függőleges megmunkálóközpontok összehasonlítása elmagyarázza a napi működési feltételek közötti különbséget.
A CNC függőleges megmunkálóközpont alkalmazási területei nem marketing listák; ezek az elvárások ellenőrző listája. A gépnek fel kell vennie a forgácsolási erőket, meg kell tartania a tűréshatárt, el kell távolítania a forgácsot, és meg kell felelnie a műhelyben ténylegesen elterülő tétel méretének. Ha az alkalmazással kezdi, hagyja, hogy a gép tervezése dolgozzon Ön helyett. Ha a VMC-t így választják, az az egyik legsokoldalúbb, legmegbízhatóbb berendezés lesz az üzemben.

Ez a megmunkáló központ sorozat A-alakú egyoszlopban van rögzítve, a munkapad mobil szerkezete, az alapvető alkatrészek nagy merevsége, a mozgó alk...
Lásd Részletek
Ez a megmunkáló központ sorozat A-alakú egyoszlopban van rögzítve, a munkapad mobil szerkezete, az alapvető alkatrészek nagy merevsége, a mozgó alk...
Lásd Részletek
Az ágy pozitív T szerkezeti elrendezést alkalmaz, az asztal előre-hátra mozog (Z tengely), a fejtartó fel és le (Y tengely), az oszlop pedig balra ...
Lásd Részletek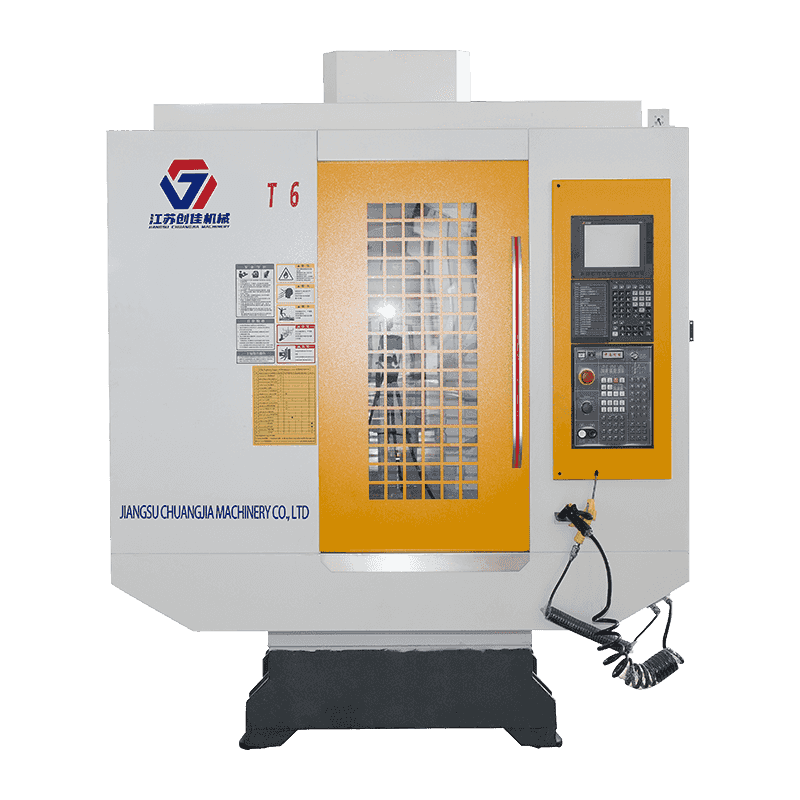
A ZN-T6 fúró- és fúró központ könnyen kezelhető, nagy megbízhatósággal, rendkívül magas költséghatékonysággal rendelkezik, főként általános iparban...
Lásd Részletek
Nagy pontosságú / nagy sebesség / könnyen kezelhető CNC felületi csiszológép X tengelyű hidraulikus / YZ tengely szervo / CNC rendszer. Keresztcsús...
Lásd Részletek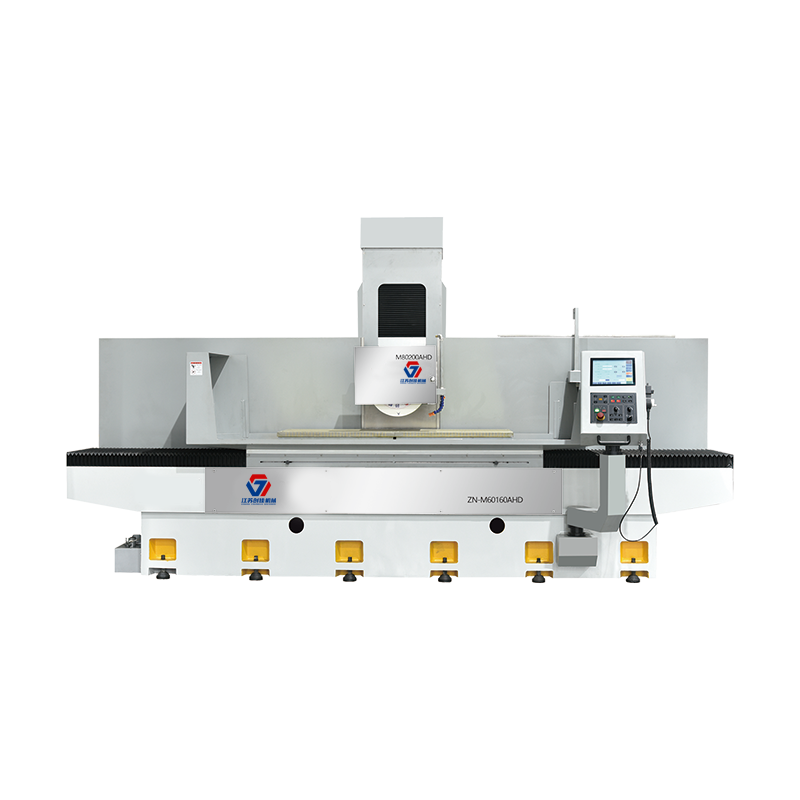
A szerszámgép speciális különféle fémanyagok, például sík, lépcső és speciális alakú precíziós köszörülés alkalmas, és széles körben használható az...
Lásd Részletek
Főleg a vasúti tranzitmozdonyok belső profiljait dolgozzák fel; Gépkocsik keskeny és hosszú részei; TV keretek, hűtő keretek, kommunikációs berende...
Lásd Részletek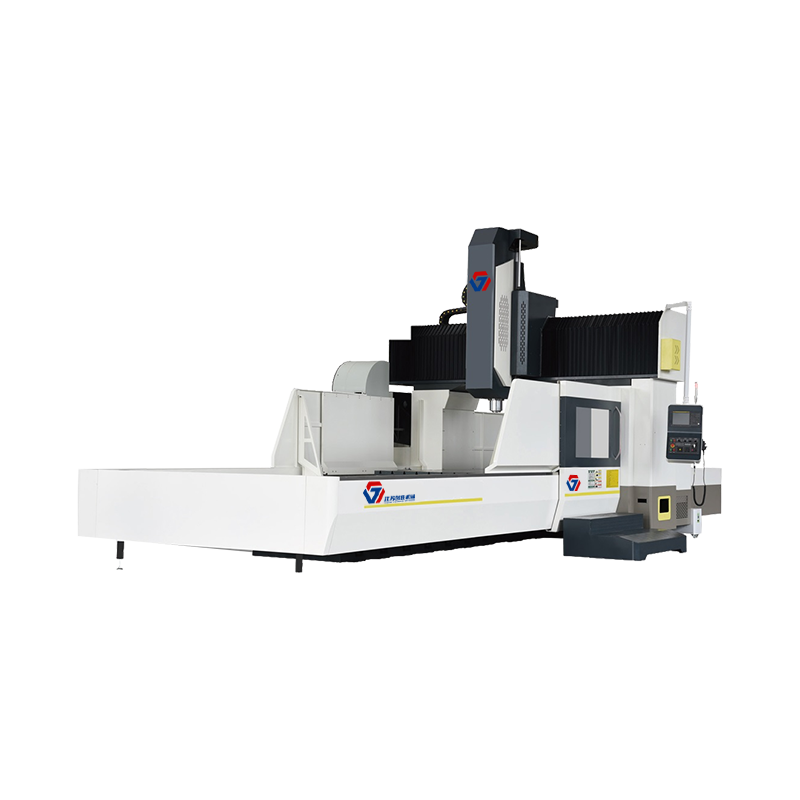
A gép a rögzített portálkeret és az ágyon mozgó asztal szerkezetét veszi fel. Gerenda oszlopba integrált kialakítás, nagy merevség és precíziós sta...
Lásd Részletek
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
