 Termékek keresése
ZN-V850 függőleges megmunkáló központ
Cat:Függőleges megmunkáló központ
Ez a megmunkáló központ sorozat A-alakú egyoszlopban van rögzítve, a munkapad mobil szerkezete, az alapvető alkatrészek nagy merevsége, a mozgó alk...
Lásd Részletek
Alumínium házak megmunkálásakor műszakonként több ezer lyuk fúrása és menetfúrása, vagy szoros felületkezelés esetén egy 3 tengelyes CNC vonalsín függőleges megmunkáló központ gyakran megver egy dobozos gépet. A következtetés egyértelmű: a lineáris vezetők gyorsabb, gyors mozgást, jobb pozicionálási pontosságot és egyenletesebb hosszú távú teljesítményt biztosítanak. A merev mennyezet azonban azt jelenti, hogy nem a megfelelő választás acél vagy öntöttvas tuskó erős nagyolásához. Ez az útmutató lebontja a szerkezetet, a specifikációkat, a kiválasztási kritériumokat és a valós kompromisszumokat.
A 3 tengelyes CNC vonalsín függőleges megmunkálóközpont három lineáris tengelyt – X, Y és Z – használ lineáris vezetősínekkel az edzett dobozos módok helyett. Az orsó függőleges, vagyis a szerszám lefelé mutat a munkaasztal felé. A „vonalsín” rész az oszlopot, az asztalt és az orsófejet hordozó, rendszerint görgős vagy golyós típusú, recirkulációs lineáris vezetőket jelöl.
A megkülönböztetés azért fontos, mert a lineáris vezetők sokkal kisebb súrlódásúak, mint a dobozos vezetők. Ez az alacsonyabb súrlódás gyorsabb gyorsulást, nagyobb gyorsmeneti sebességet és finomabb interpolációt tesz lehetővé. Egy tipikus 3 tengelyes vonalsínes VMC 36-48 m/perc sebességgel tud gyorsulni, és 0,005 mm-en belül tartja a pozicionálási pontosságot 300 mm-es út során. A dobozos gépek általában 15-24 m/perc sebességgel gyorsulnak, és a csillapításhoz a csúszásgátló súrlódásra támaszkodnak.
Nem vastartalmú anyagok nagy sebességű fúrásához, menetfúrásához és könnyű marásához a vonalsín kialakítás az alapértelmezett választás. Például a ZNV850 erre az elvre épül, és a 3 tengelyes nagysebességű megmunkálást célozza meg kompakt helyigénnyel.
A lineáris vezetők és a dobozos utak közötti választás nem arról szól, hogy az egyik általánosan jobb. Az útmutató típusának a munkaterheléshez való igazításáról van szó. Az alábbi táblázat összefoglalja a gyakorlati különbségeket.
| Jellemző | Lineáris vezető (vonalsín) | Box Way (Hard Rail) |
|---|---|---|
| Súrlódási együttható | 0,002–0,005 | 0,05–0,15 |
| Gyors átfutás | 36-60 m/perc | 15-30 m/perc |
| Rezgéscsillapítás | Alsó; előtöltésre támaszkodik | Magasabb; természetes csillapítás |
| Nagy nagyoló kapacitás | A vasúti teherbírás korlátozza | Kiválóan alkalmas mély vágásokhoz |
| Időbeli pontosság | Megfelelő kenéssel nagyon stabil | Gyakori beállítást igényel |
| A legjobb | Alumínium, fúrás, menetfúrás, nagy sebességű marás | Acél, öntöttvas, nehéz üreges nagyolás |
Ha az alkatrészek többnyire alumíniumból vagy vékonyfalú acélból készülnek, és a ciklusidők a gyors szerszámcseréktől és a furatok közötti gyors mozgásoktól függenek, akkor a vonalsín a megfelelő megoldás. Ha 5 mm-t távolít el egy 4140-es acélblokkról 100 mm-es homlokmaróval, a dobozos nyílások jobban bírják és tovább tartanak.
"A vonalsínes gépek nem gyengébbek, hanem másként erősek. Az a hiba, hogy olyan munkát kérnek tőlük, amire soha nem tervezték őket."
A 3 tengelyes VMC csak X, Y és Z irányban mozgatja az eszközt. Ez azt jelenti, hogy képes marni lapos felületeket, zsebeket, réseket és lépcsőket; fúró- és menetfúró furatminták; és pontos átmérőket fúrtak. Nem tudja egyszerre megdönteni a szerszámot vagy elforgatni a munkadarabot, így nem tud összetett kontúrfelületeket vagy alámetszéseket létrehozni egyetlen összeállításban.
A több felületen jellemző prizmás alkatrészekhez több beállításra vagy egy 4. tengelyes forgóasztalra van szükség. Ha a rajz járókerék lapátokat, turbinalapátokat vagy mély 3D üregeket tartalmaz, akkor az 5 tengelyes gép a megfelelő eszköz. Minden másra – tartókra, lemezekre, házakra, elosztókra és formaalapokra – a 3 tengelyes vonalsínes VMC a legköltséghatékonyabb megoldás.
Annak megértéséhez, hogy a gép valójában hogyan hajt végre egy ciklust, beleértve a szerszámcseréket és a hűtőfolyadék áramlását, lásd egy függőleges megmunkálóközpont munkafolyamata . Ez a cikk elmagyarázza a sorrendet az orsó indításától az alkatrész lerakodásáig.
A 3 tengelyes vonalsínes VMC-k összehasonlításakor a teljesítménykülönbség nagy részét öt specifikáció határozza meg: a haladási méret, az orsósebesség, a gyorsmenet, a szerszámcsere-idő és a vezető előfeszítési osztály. Az alábbi táblázat a közepes méretű gépek tipikus tartományait sorolja fel.
| Specifikáció | Belépési szint | Gyártási szint |
|---|---|---|
| X/Y/Z utazás | 600 × 400 × 500 mm | 1100 × 600 × 600 mm |
| Orsó fordulatszám | 8000 ford./perc | 12.000-15.000 ford./perc |
| Gyors átfutás | 30 m/perc | 48 m/perc |
| Szerszámcsere idő | 3-5 s | 1,5–2,5 s |
| Pozícionálási pontosság | ±0,008 mm | ±0,005 mm |
| Ismételhetőség | ±0,005 mm | ±0,003 mm |
Gyártási munkáknál a szerszámváltó ugyanolyan fontos, mint az orsó. Az olyan gépek, mint a ZNL1270 automatikus szerszámcserélővel, csökkentik a nem vágási időt, és hosszú távon is szorosan megőrzik az ismételhetőséget. Ellenőrizze, hogy az ATC használ-e mechanikus kart vagy bütykös meghajtót, és erősítse meg a szerszámtól a szerszámig tartó időt stopperrel a bemutató során.
A vonalsínes 3 tengelyes VMC-ket széles körben használják autóalkatrészekben, új energetikai alkatrészekben, öntőformagyártásban és zafírfeldolgozásban. Minden alkalmazás más és más követelményeket támaszt a géppel szemben.
Ha az alkatrészei elsősorban alumíniumból vagy rézből készülnek, szinte mindig a vonalsín a megfelelő választás. A 45 HRC feletti edzett acél esetében fontolja meg a dobozos gépet vagy a hibrid kialakítást.
A vásárlók gyakran az orsó fordulatszámára összpontosítanak, és figyelmen kívül hagyják a vezetőrendszert, az öntési tömeget és a hőkompenzációs stratégiát. Íme a leggyakoribb hibák és azok elkerülése.
Figyelmeztetés: Ne vásároljon vonalsínes gépet acél vagy öntöttvas erős nagyolásához. A sínek idő előtt elkopnak, és a pontosság 12-18 hónapon belül leromlik.
Információ: Ellenőrizze a lineáris vezető előterhelési osztályát. Nagy pontosságú munkához használjon 0,02 C és 0,05 C közötti előterhelést. Általános maráshoz 0,05-0,1 °C elfogadható.
Siker: Kérjen próbavágást a tényleges anyagán. Mérje meg a felület minőségét és a furat átmérőjét egy 4 órás futás elején és végén. Ez többet mond, mint egy adatlap.
A nagy pontosságú munkavégzéshez egy olyan gép, mint a ZNL1160, egy merev alapot precíziós lineáris vezetőkkel és egy hőkompenzált orsóval párosít. Olyan alkalmazásokhoz tervezték, ahol a 0,005 mm-es ismételhetőség nem kötelező.
A 3 tengelyes CNC vonalsínes függőleges megmunkálóközpont a megfelelő eszköz, ha a sebesség, a pontosság és a felületkezelés többet jelent, mint a nyers forgácsolóerő. Kiemelkedik alumíniumban, fúrásban, menetfúrásban és könnyű marásban. Nehéz acélnagyolással küzd. Vásárlás előtt ellenőrizze a vezető előfeszítést, a gyorsmenetet, a szerszámcsere idejét és az öntési tömeget. Tesztelje a gépet saját anyagán. Ha az eredmények hosszú távon is megállják a helyüket, akkor talált egy gépet, amely megtérül.

Ez a megmunkáló központ sorozat A-alakú egyoszlopban van rögzítve, a munkapad mobil szerkezete, az alapvető alkatrészek nagy merevsége, a mozgó alk...
Lásd Részletek
Ez a megmunkáló központ sorozat A-alakú egyoszlopban van rögzítve, a munkapad mobil szerkezete, az alapvető alkatrészek nagy merevsége, a mozgó alk...
Lásd Részletek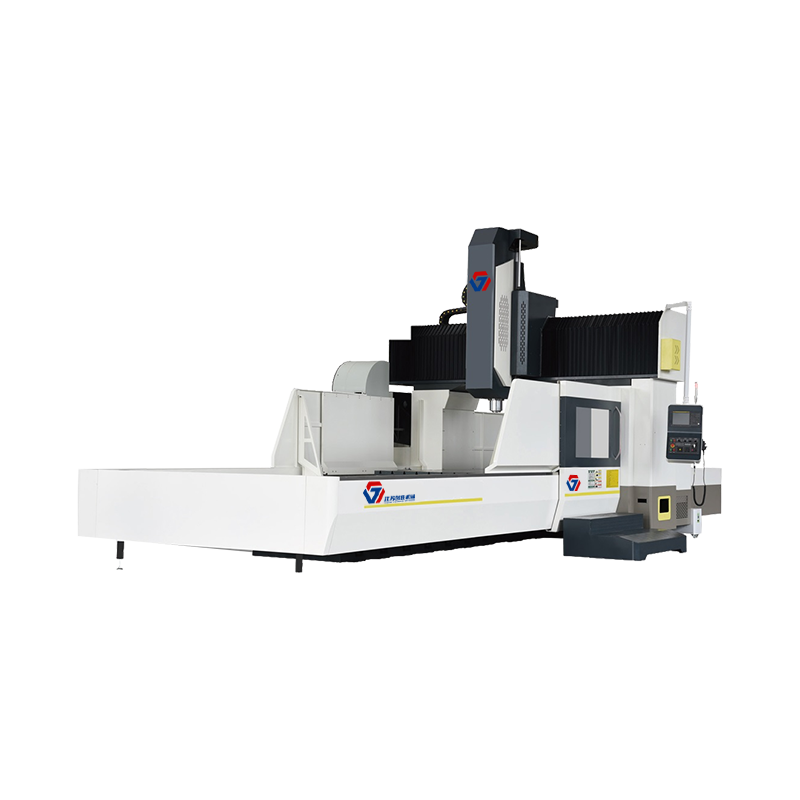
A gép a rögzített portálkeret és az ágyon mozgó asztal szerkezetét veszi fel. Gerenda oszlopba integrált kialakítás, nagy merevség és precíziós sta...
Lásd Részletek
A gép a rögzített portálkeret és az ágyon mozgó asztal szerkezetét veszi fel. Gerenda oszlopba integrált kialakítás, nagy merevség és precíziós sta...
Lásd Részletek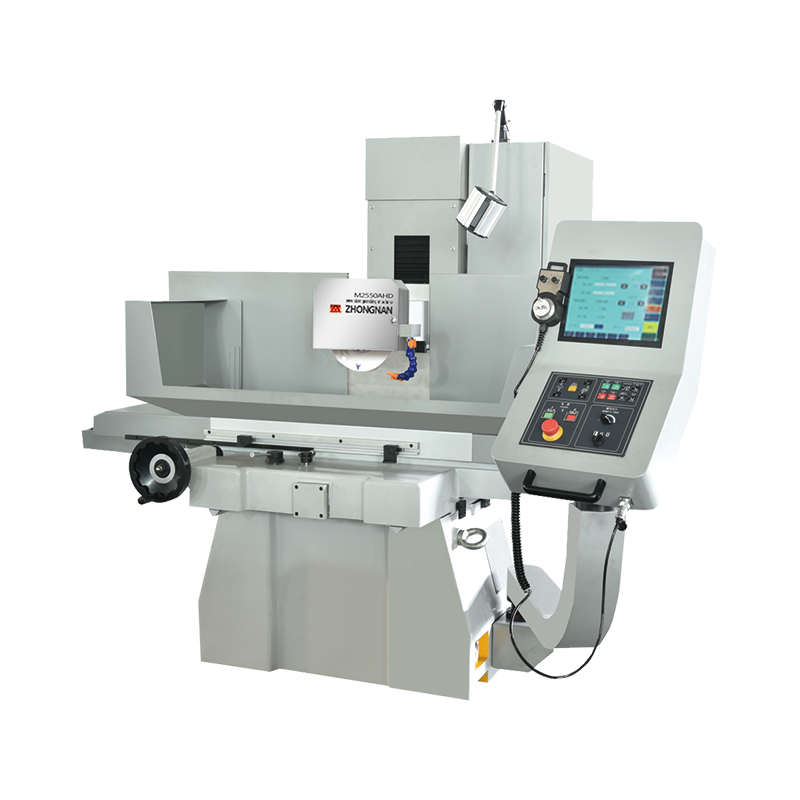
Nagy pontosságú / nagy sebesség / könnyen kezelhető CNC felületi csiszológép X tengelyű hidraulikus / YZ tengely szervo / CNC rendszer. Keresztcsús...
Lásd Részletek
Nagy pontosságú / nagy sebesség / könnyen kezelhető CNC felületi csiszológép X tengelyű hidraulikus / YZ tengely szervo / CNC rendszer. Keresztcsús...
Lásd Részletek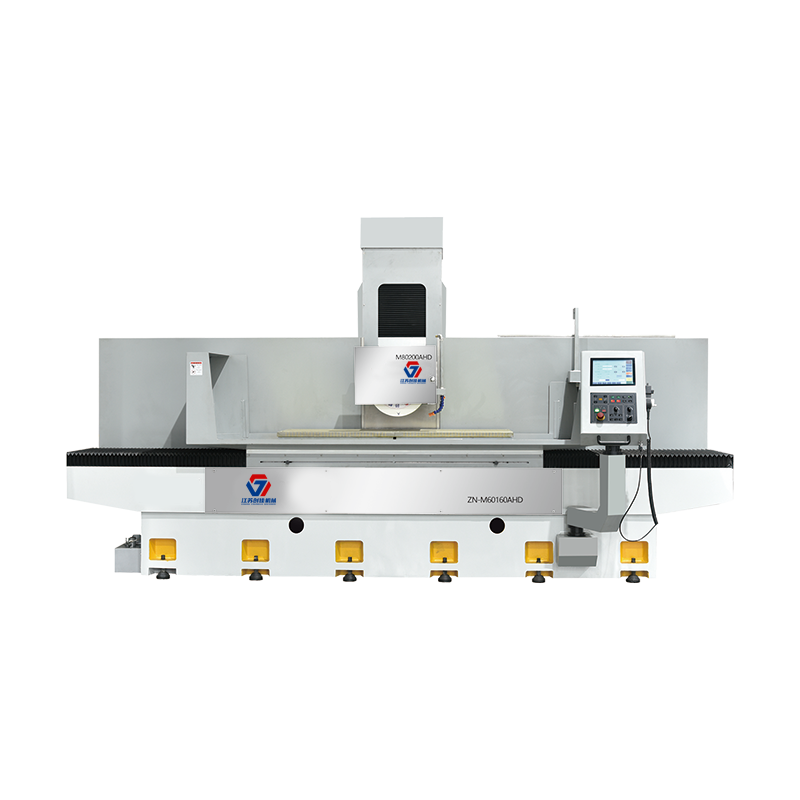
A szerszámgép speciális különféle fémanyagok, például sík, lépcső és speciális alakú precíziós köszörülés alkalmas, és széles körben használható az...
Lásd Részletek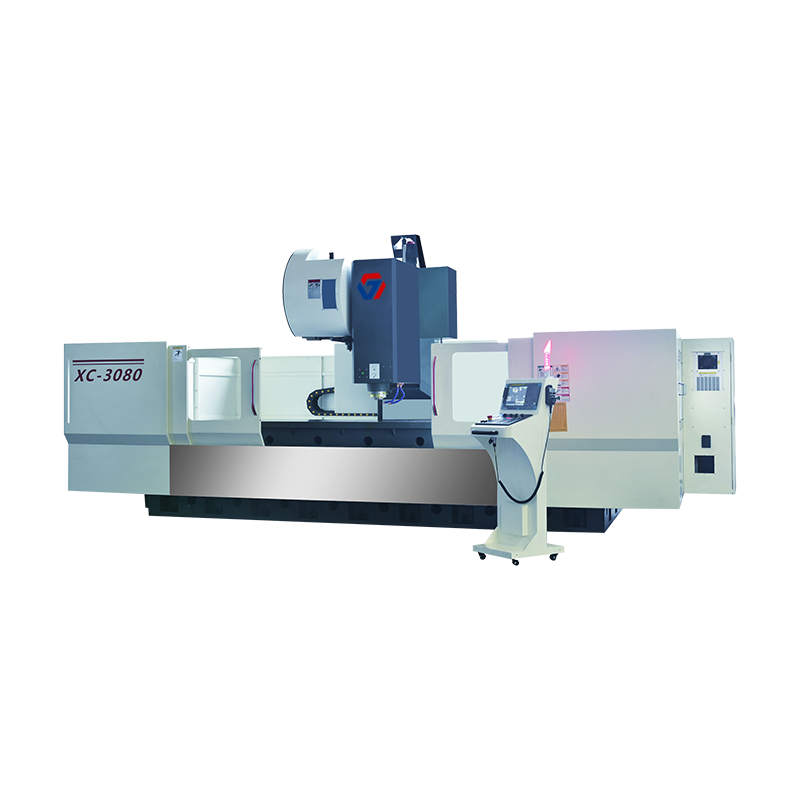
Főleg a vasúti tranzitmozdonyok belső profiljait dolgozzák fel; Gépkocsik keskeny és hosszú részei; TV keretek, hűtő keretek, kommunikációs berende...
Lásd Részletek
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
