 Termékek keresése
ZN-L1165 függőleges megmunkáló központ
Cat:Függőleges megmunkáló központ
Ez a megmunkáló központ sorozat A-alakú egyoszlopban van rögzítve, a munkapad mobil szerkezete, az alapvető alkatrészek nagy merevsége, a mozgó alk...
Lásd Részletek
A negyedik tengely ritkán teszi gyorsabbá a gépet. Eltávolítja azt a beállítást, ahol a toleranciája elveszett, és ez az egyetlen jó ok, hogy fizessen érte.
Egy szeleptest éri el az asztalt, három oldalon furatokkal és kettő között egy 0,02 mm-es pozíciókijelöléssel. Három tengelyes függőleges megmunkáló központon, amely három beállítást és három nullapont-visszaállítást tartalmaz. Egy 4 tengelyes CNC függőleges megmunkáló központon ez egy beállítás és egy nullapont. Ez a különbség, nem pedig a prospektusban szereplő orsó-fordulatszám az, amire a negyedik tengelyt vásárolták.
Tehát először a konklúzió: a negyedik tengely megtérül, ha egy alkatrészcsaládban több mint két oldalon vannak megmunkált jellemzők, a munkadarab megfogható egy forgótengely körül, és a köteg ismétlődik elég gyakran ahhoz, hogy elnyelje a forgó egységet, a farokszárat, a CAM utófeldolgozót és a kezelői képzést. Ha a három feltétel közül bármelyik nem sikerül, egy háromtengelyes, jobb munkatartással rendelkező gép általában kevesebb pénzért készíti el ugyanazt az alkatrészt.
Ökölszabály: ha az alkatrész áthelyezése a beállítások között a ciklusidő több mint 10 százalékába kerül, és egy tokmány vagy egy középpont el tudja tartani, futtassa le a négytengelyes számokat, mielőtt újabb háromtengelyes gépet rendelne.
Függőleges megmunkálóközponton a negyedik tengely szinte mindig a standard asztalra szerelt forgóasztal, amely a munkadarabot az X tengely körül forgatja, ami az A tengely. Az orsó továbbra is X-ben, Y-ban és Z-ben mozog. Ami változik, az az, hogy az alkatrészt ferdén lehet a szerszámhoz mutatni ahelyett, hogy kézzel lecsatolnák és forgatnák.
Indexes üzemmódban a forgóasztal rögzített szögben pozícionálja az alkatrészt, befogja, és a vágás folytatódik; a vezérlés extra pozicionáló tengelyként kezeli. A szabványos CAM kimenet általában ezt fedezi, és a forgóegységnek csak szilárd pozicionálási pontosságra van szüksége.
Simultán üzemmódban az A tengely mozog, miközben a szerszám a vágásban van, így egy folyamatos menetben tekercselt profilok, spirálnyílások és bütyökformák jönnek létre. Ehhez szükség van egy utóprocesszorra, amely megérti a forgó kinematikát, egy vezérlőt a forgóhajtással integrált, nem pedig később hozzáadva, és egy programozót, aki korábban négytengelyes munkát végzett.
A függőleges gép negyedik tengelye egy vízszintes forgótengelyen tartja az alkatrészt egy függőleges orsó alatt: a rögzítés látható marad, a forgácsok leesnek, a szerszámok pedig szabványosak. Egy vízszintes gép forgó raklappal több oldalt ér el menetenként, és jobban eltávolítja a forgácsot a mély furatokból, de többe kerül, és általában sírkőrögzítést igényel. Nagyjából 500 mm-es kocka alatt általában a függőleges az olcsóbb kiindulási hely.
| Konfiguráció | Mozgás | Beállítások többoldalas részhez | Tipikus illeszkedés | Fő kompromisszum |
|---|---|---|---|---|
| Háromtengelyes VMC | X, Y, Z | Kettőtől négyig | Lemezek, egyoldalas munka, alacsony hangerő | A nullpont alaphelyzetbe áll a beállítások között |
| Indexelt 3 1 | X, Y, Z plusz A pozicionálás | Egytől kettőig | Rögzített szögben az alkatrész körül | Nincs folyamatos forgó interpoláció |
| Egyidejű négytengelyes | X, Y, Z plusz interpolált A | Egy | Burkolt profilok, bütykök, spirális portok | CAM-postai és vámkezelési ellenőrzések |
| Öttengelyes | Három lineáris plusz két forgó | Egy | Komplex kontúrok és alávágások | Magasabb gép-, programozási és ütközési költség |
A negyedik tengelyt igazoló munka ritkán egzotikus. Megismétlődik, és az arcok közötti szögviszonynak egyik részről a másikra kell tartania. Négy család újra és újra felbukkan:
A negyedik tengely ritkán rövidíti le a vágást. Törli a beállítást, és a beállításban a tűrés nagy része eltűnik.
Az autóipar, az új energia, a formagyártás és a zafírfeldolgozás azok az ágazatok, ahol ez a minta a leggyakrabban megjelenik. A hangerő az, ami megváltoztatja az aritmetikát: havi néhány száz alkatrésznél a darabonkénti időmegtakarítás meghaladja a kézi rögzítés rugalmasságát.
A leggyakoribb specifikációs hiba, hogy a gépet az alkatrész hosszára méretezi, és elfelejti a kilengését. A 300 mm hosszú és 220 mm átmérőjű munkadarabhoz szükség van egy forgó egységre, amely meg tudja fogni, egy lengőburkolatot, amely megtisztítja az oszlopot, és elegendő Z-útra balra, hogy elérje a felső felületet. Egy 250 mm-es forgóegység 200-250 mm-es Z-utat fogyaszthat az alkatrész terhelése előtt.
Egy 1270 mm-es osztályú gép automata szerszámcserélővel gyakori középút: elegendő X út a forgóasztalhoz és a farokszárhoz egymás mellett, elegendő Z a forgótest kitisztításához, és egy tár elég mély ahhoz, hogy megállás nélkül befejezze a vegyes fúró- és maróprogramot.
Ellenőrizze az interferenciarajzot, ne a katalógus fényképét. Sok függőleges megmunkálóközpontban a szerszámcserélő és egy nagy forgóasztal osztozik, és a maximális kilengés teljes tárral kisebb, mint a ma használt szerszámokkal.
A forgó tengely csak annyira pontos, amennyire az alkatrészt tartják. Közötti középpontok illik tengelyek; a hárompofás tokmány vagy egy önközpontosító satu megfelel a rövid hengereknek; az egyedi fészkekkel ellátott előlap illik a kényelmetlen öntvényekhez. Minden választás megváltoztatja, hogy az alkatrész mekkora része lóg alátámasztatlanul, és a nem támogatott hosszúság csevegésként jelenik meg.
A forgási pontosságot ívmásodpercben adják meg, és ezt az átalakítást kézzel érdemes elvégezni. A 15 ívmásodperc pontosságú, 300 mm-es sugarú körben mért forgótengely nagyjából 0,02 mm tangenciális hibával járul hozzá az orsóhibához, a termikus növekedéshez vagy a szerszámkopáshoz. Egy 0,05 mm-es valódi pozíció kiemelése esetén ez már a költségvetés nagy részét képezi.
A folyamatos forgás a forgóegységet is felmelegíti. A ciklusonként néhányszor indexelő táblázat az ambient közelében marad; amelyik húsz percig interpolál, sodródik, és a sodródás a vonások közötti szögviszonyban landol. Az erre a munkára épített gépek nagyobb tömeget hordoznak az alapban és az oszlopban, és a pontossági történet a táblázat alatt kezdődik, amint azt a merev alapszerkezetek és megmunkálási pontosság .
Ne tervezzen később forgóasztalt háromtengelyes gépre csavarozni. A vezérléshez negyedik tengelyes meghajtásra és vezetékezésre van szükség, a geometriát újra kell ellenőrizni, az utángyártott forgó egységek pedig megnehezíthetik a garanciát és a szervizelést. Ha az alkatrészcsalád valódi, rendelje meg a tengelyt a géppel.
Mivel a négytengelyes függőleges megmunkálóközpont inkább konfiguráció, mint katalóguscikk, a tervezési mélység ugyanolyan fontos, mint a specifikációs lap.
A Jiangsu Chuangjia Machinery az egyik építő az ilyen vertikális integrációval. A 2000-ben alapított felületcsiszoló-gyártóként jelenleg a Nantong Zhongnan Intelligent Technology csoport részeként mintegy 100 000 négyzetméteres gyártóparkot üzemeltet több mint 380 alkalmazottal, köztük 30 vezető mérnökkel és 20 K+F mérnökkel, valamint saját öntödét, fémlemezműhelyet és fényezőműhelyt üzemeltet a megmunkálás és összeszerelő mellett.
Az függőleges megmunkálási középtartomány lefedi a ZNL1160, ZNL1270, ZNL1580 és ZNL1890 modelleket, valamint a ZNV1160, ZNV850 és ZNV855 modelleket, a ZNL1270 és ZNV855 modelleken megadott automatikus szerszámcserélőkkel. Ugyanez a csoport portál és vízszintes megmunkáló központokat, menetfúró központokat és precíziós felületi csiszolókat is épít.
Hasznos teszt a gyárlátogatás során: sétáljon el az öntödétől a megmunkálási terekig a beállítópadokig anélkül, hogy elhagyná a helyszínt. A házon belüli öntvények és a házon belüli igazítás lehetővé teszi, hogy a négytengelyes konfiguráció ugyanazt a geometriai szabványt megtartsa, mint ugyanazon gép háromtengelyes változata.
Vásárolja meg a negyedik tengelyt, amikor az alkatrészcsalád valódi, a tételek ismétlődnek, és a munkadarab megfogható egy forgótengely körül. A rendelési szakaszban adja meg a forgóegységgel, a farokszárral és a vezérlési opciókkal együtt, ahelyett, hogy később hozzáadandó tartozékként kezelné.
Ezután fordítsa a specifikációt ott, ahol az alkatrészben megjelenik: lengésátmérő, hátralévő Z-út, szerszámhézag és minden, ami az asztal alatt van, merevsége. Tedd helyesen ezeket, és a negyedik tengely azt teszi, amit kellett volna, azaz egy beállítás, egy nullapont és egy tolerancia, amely a második felületig fennmarad.
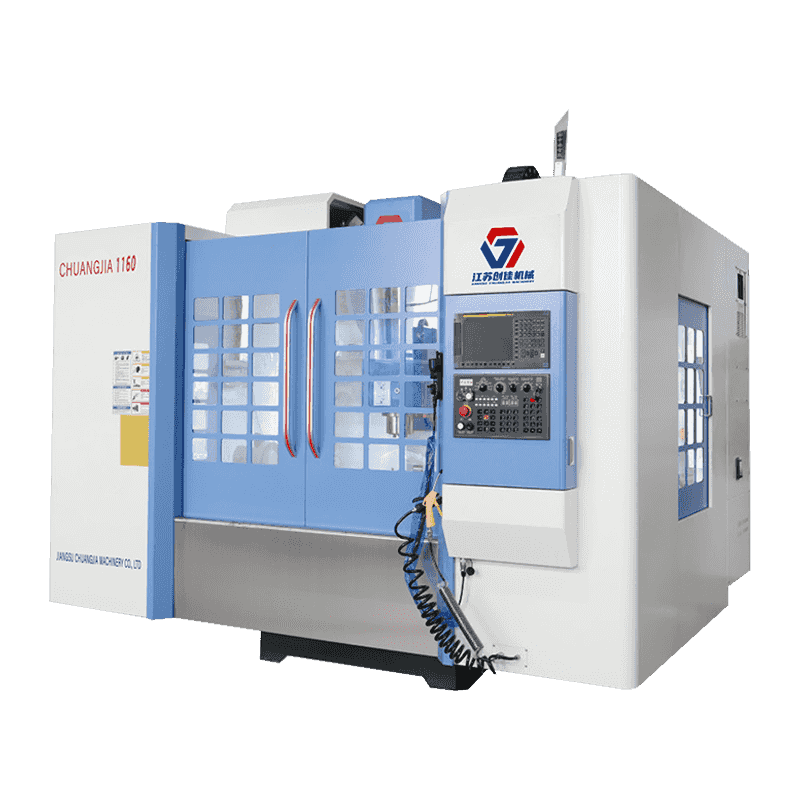
Ez a megmunkáló központ sorozat A-alakú egyoszlopban van rögzítve, a munkapad mobil szerkezete, az alapvető alkatrészek nagy merevsége, a mozgó alk...
Lásd Részletek
Az ágy fordított T szerkezeti elrendezést alkalmaz, az asztal körbe mozog (X tengely), a fejtartó fel és le (Y tengely), az pedig oszlop előre-hátr...
Lásd Részletek
Az ágy fordított T szerkezeti elrendezést alkalmaz, az asztal körbe mozog (X tengely), a fejtartó fel és le (Y tengely), az pedig oszlop előre-hátr...
Lásd Részletek
Az ágy pozitív T szerkezeti elrendezést alkalmaz, az asztal előre-hátra mozog (Z tengely), a fejtartó fel és le (Y tengely), az oszlop pedig balra ...
Lásd Részletek
A ZN-T20 fúró- és menetfúró könnyen kezelhető, nagy megbízhatósággal, rendkívül magas költséghatékonysággal rendelkezik, főként általános iparban, ...
Lásd Részletek
A gép a rögzített portálkeret és az ágyon mozgó asztal szerkezetét veszi fel. Gerendaoszlop integrált kialakítás, nagy merevség és precíziós stabil...
Lásd Részletek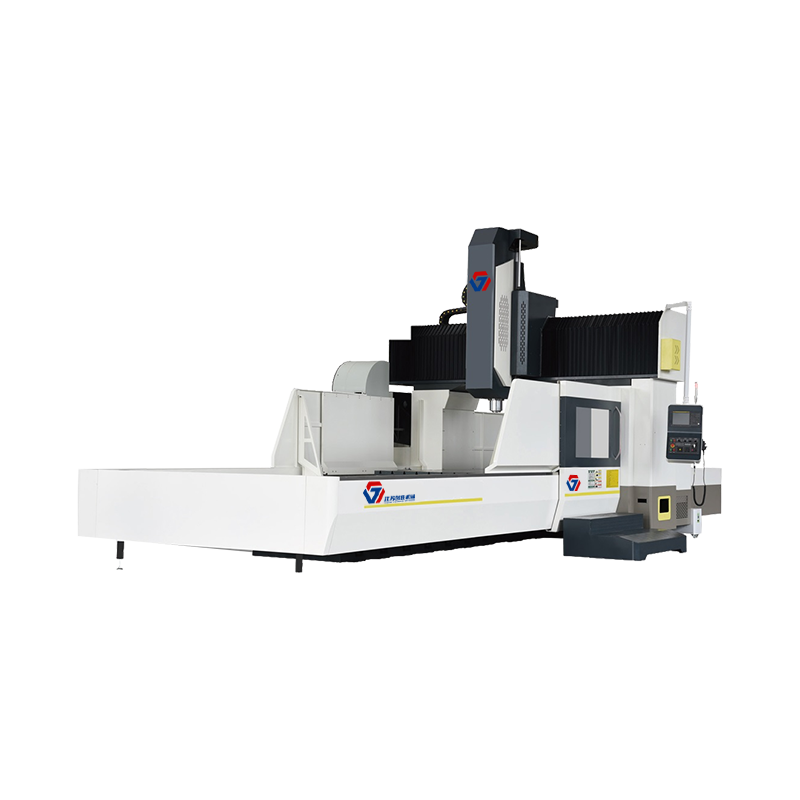
A gép a rögzített portálkeret és az ágyon mozgó asztal szerkezetét veszi fel. Gerenda oszlopba integrált kialakítás, nagy merevség és precíziós sta...
Lásd Részletek
Egy függőleges és egy vízszintes fogaskerékfejjel felszerelve nagy a kimenő nyomaték, erős a vágóerő. A befogást később a felső sík és az oldalsó e...
Lásd Részletek
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
